
更新时间:2026-09-17 12:18:02 浏览次数:615 返回列表
焊条沿轴线向熔池方向送进使焊条熔化后,能继续保持电弧的长度不变,因此要求焊条向熔池方向送进的速度与焊条熔化的速度相等。如果焊条送进的速度小于焊条熔化的速度,则电弧的长度将逐渐增加,导致断弧;如果焊条送进的速度太快,则电弧长度迅速缩短,焊条未端与焊件接触发生短路,同样会使电弧熄灭。
焊接过程中,焊条相对焊缝所做的各种动作的总称为运条。运条包括沿焊条轴线的送进、没焊缝轴线方向纵向移动和横向摆动三个动作。
检查CO2气有无泄露;检查CO焊枪与CO2送丝装置连接处内六角螺丝是否拧紧,CO2焊枪是否松动。检查CO2送丝装置电缆及气管是否包扎并固定好;检查CO2送丝装置矫正轮、送丝轮磨损及时更换。
支撑点焊枪的瓷嘴轻轻靠挨焊接坡口焊枪悬空“摇把”弧长容易控制,对打底技能要求低。并且“摇把”劳动疲劳程度要低些。手法操作用手腕摆动焊把,更准确的说法应该是滚动(以弧长为直径的圆球)焊把。?不摆动或稍摆动“摇把”无需刻意的去熔化焊丝,并且摆动更容易熔化坡口,更容易避免未融合、内咬边。
焊接工艺适用性强,几乎可以焊接所有的金属材料。焊接参数可精确控制,易于实现焊接过程全自动化。
氩弧的特点(1)焊缝质量高,由于氩气是一种惰性气体,不与金属起化学反应,合金元素不会被烧损,而氩气也不熔于金属,焊接过程基本上是金属熔化和结晶的过程,因此,保护较果好,能获得较为纯净及高质量的焊缝。
填充焊,填充层选用林肯E81T8-Gφ2.0药芯自保护焊丝,采用手工半自动焊。X70级钢材有一定的裂纹倾向,为防止产生裂纹,必须保证层间温度达到80℃以上,冬季焊接施工必须采取适当的加热措施。
钢铁材料的焊接历史也非常久远,从公元前10世纪左右开始,随着冶铁技术的传播,用来焊接铁器的锻焊技术也流传开来。铁匠们将需要焊接的铁制工件分别加热到赤红状态,然后对接锻打,促使来自不同工件的物质相互扩散,较后完成连接。不过,直到大约19世纪末,人类所掌握的钢铁焊接工艺几乎只有锻焊和焊补两种。
转移收尾法:焊条移到焊缝终点时,在弧坑处稍作停留,将电弧慢慢抬高,再引到焊缝边缘的母材坡口内。这时熔池会逐渐缩小,凝固后一般不出现缺陷。适用于更换焊条或临时停弧的收尾。
产生气孔的原因有以下三方面:焊丝内脱氧元素不足在研究二氧化碳气体保护焊的初期,曾因为焊丝内没有足够的脱氧元素,而在焊缝内出现气孔。如用H08焊丝在低碳钢板上堆焊,整条焊缝都有外部气孔,焊缝表面呈现出氧化颜色这些气孔是由CO2气体而引起。当焊丝中含有足够的脱氧元索,就可以完全避免产生此种气孔。
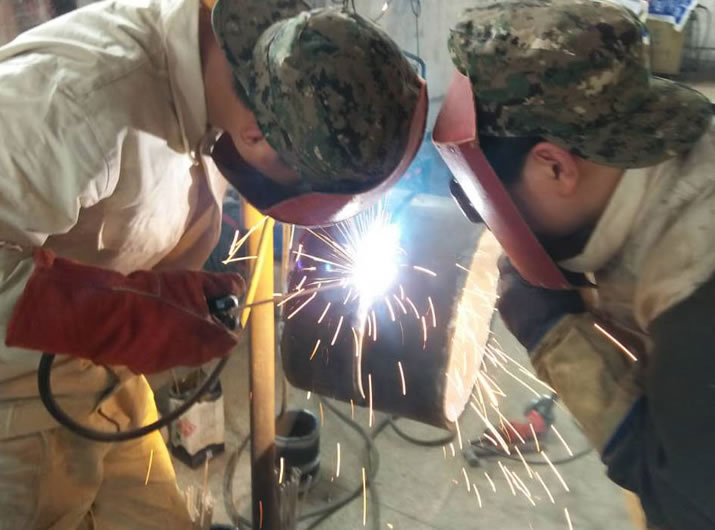
单元4、常见的焊接缺陷及其产生的原因在焊接过程中,由于焊接规范选择、焊前准备和操作不当,会产生各种焊接缺陷,常见的有。(一)焊缝尺寸不符合要求主要是指焊缝过高或过低、过宽或过窄及不平滑过渡的现象。产生的原因是: 1、焊接坡口不合适。2、操作时运条不当。3、焊接电流不稳定。4、焊接速度不均匀。 5、焊接电弧高低变化太大。
应力腐蚀裂纹:在应力和腐蚀介质共同作用下产生的裂纹。除残余应力或拘束应力的因素外,应力腐蚀裂纹主要与焊缝组织组成及形态有关。
烧穿是锅炉压力容器产品上不允许存在的缺陷,它完全破坏了焊缝,使接头丧失其联接飞及承载能力。防治措施:选用较小电流并配合合适的焊接速度,减小装配间隙,在焊缝背面加设垫板或药垫,使用脉冲焊,能有效地防止烧穿。
盖面焊应该做到焊缝外观尺寸合格,无焊接缺陷,成型美观,是焊口的较后一道工序,也是关键工序。斜45℃管口盖面焊,有突出的难点,外观容易出现咬边和焊缝超高的缺陷,焊道之间容易出现沟槽,必须采用适当的工艺方法:严格按工艺参数要求,采用直线稍加摆动运条,摆动幅度要适当,
焊后检查:检查焊缝表面是否有缺陷,标准的焊缝表面不能有气孔,夹渣,焊瘤等,如果有以上情况,则焊接不合格。探伤拍片:焊接完成以后,应该交给探伤拍片人员进行焊缝拍片检测,以检测国标4730为标准,2级为合格。

