更新时间:2026-10-15 00:36:01 浏览次数:654 返回列表
弧焊电源:焊接电弧所使用的电源称为弧焊电源,通常可分为四大类:交流弧焊电源、直流弧焊电源、脉冲弧焊电源和逆变弧焊电源。
可燃气:乙炔、液化石油气等。以乙炔为例,其在氧气中燃烧时的火焰温度可达3200℃。氧乙炔火焰有三种: ①中性焰:氧气与乙炔体积混合比为1~1.2,乙炔充分燃烧,适合焊接碳钢和非铁合金。②碳性焰:氧气和乙炔体积混合比小于1,乙炔过剩,适用于焊接高碳钢、铸铁和高速钢。③氧化焰:氧气与乙炔体积混合比大于1.2,氧气过剩,适用于黄铜和青铜的钎焊。
由于电弧放电时产生的高温,可以在低电压情况下维持,电弧放电。这样就完成了引弧过程。引弧时需要高电压击穿电弧空间,为了安全而采用高频或脉冲电压。这样的焊工称高压焊工。全天候实践(一天7.5小时左右).
因为交流氩弧焊时不需添加其他药品和元素来清除氧化膜,仅仅依靠电弧来清除氧化膜,可在纯净的焊接电弧下,依靠焊件自身金属完成金属连接,这样既不会太多的改变焊缝金属成分,造成焊缝金属与母材金属过大的机械性能差异。同时没有残留的化学药品腐蚀焊缝金属,也不会像氧气乙炔及电焊一样产生很多焊接缺陷。所以氩弧焊是目前所有的焊接方式中,焊接铝镁及其合金的较佳方式。
焊缝的起头和收尾 1)焊缝的起头提问:为什么要把焊缝的起头和收尾拿出来单讲?焊缝的起头就是指开始焊接的部分,由于引弧后不可能迅速使这部分金属温度升高。所以起点部分的熔深较浅,焊缝余高较高。为了减少这种现象,可以采用较长的电弧对焊缝的起头处进行必要的预热,然后适当地缩短电弧的长度再转入正常焊接。
运条方法,圆圈形运条熔池温度高于月牙形运条温度,月牙形运条温度又高于锯齿形运条的熔池温度,在12mm平焊封底层,采用锯齿形运条,并且用摆动的幅度和在坡口两侧的停顿,有效的控制了熔池温度,使熔孔大小基本一致,坡口根部未形成焊瘤和烧穿的机率有所下降,未焊透有所改善,使乎板对接平焊的单面焊接双面成形不再是难点。
电焊网片是一种采用优质Q195低碳钢铁丝排焊而成,然后再冷镀(电镀)、热镀、PVC包塑等表面钝化、塑化处理、网面平整、网目均匀、焊点牢固、局部机加工性能良好、稳定、防腐、防蚀性好网格状丝网产品。在电焊网片成型后进行镀锌(电镀或热镀);
第二类是焊工证是职业资格证:是由各省、地市的人力资源与社会保障局(厅)统一组织考试,证书盖有该地市职业资格鉴定的公章,证书样本是全国统一的,但是省、地市并不是统一考试。
氩电联焊是采用氩弧焊焊接焊缝底部,再用电弧焊填充盖面的焊接方法。焊接时首先对管材环向对接焊缝定出各焊接区角度及位置,再确定各区参数:如预热温度、焊接温度、电流、焊接脉冲、氩气流量等,它综合了两种焊接方式的优点,更能保证工程质量。
因焊接过程中会产生电弧、金属熔渣,如果焊工焊接时没有穿戴好电焊专用的防护工作服、手套和皮鞋,尤其是在高处进行焊接时,因电焊火花飞溅,若没有采取防护隔离措施,易造成焊工自身或作业面下方施工人员皮肤灼伤。
常用直流焊机以弧焊整流器为主。在直流电焊机的发展过程中,经历了从弧焊发电机(AX系列)到弧焊整流器(ZX系列)再到逆变式弧焊整流器共五代的发展。其中弧焊整流器包括ZX1/ZX3系列动铁心/动圈式硅整流器、ZXG或ZX系列磁放大器式硅整流器、晶闸管式硅整流器三代发展。弧焊发电机(AX系列)由于能耗高、噪声大、成本高,所以国家已明确宣布淘汰。
电弧焊过程中通常会采取以下措施:(1)在焊接过程中,对熔化金属进行机械保护,使之与空气隔开。保护方式有三种:气体保护、熔渣保护和气-渣联合保护。
焊缝金属溶解过多的氢气熔池金属内溶解的氢气量,在结晶时超过它们的较大溶解度,焊缝金属内不可避免的生成气孔。这气孔是由氢气所引起。二氧化碳气体保护焊,当焊前的准备工作做好以后,二氧化碳气体内所含的水汽(即纯度不合格的二氧化碳气体),是引起焊缝金属形成气孔的主要原因。
焊缝收弧时要保证熔池内部的气体充分排出,并防止因收弧太快,熔池暴露造成空气侵入,从而产生冷缩孔、内部气孔等缺陷。
焊条的移动速度对焊缝质量、焊接生产率有很大的影响。如果焊条移动速度太快,则电弧来不及熔化掉足够的焊条与母材金属,易产生未焊透或焊缝较窄;若焊条移动速度太慢,则会使熔池温度过高,从而烧穿焊件,还引起焊瘤、焊道太宽、金属堆积、焊缝过高、外形不整齐等现象。在焊接较薄焊件时容易焊穿。故要求焊条的移动速度必须适当才能使焊缝均匀。
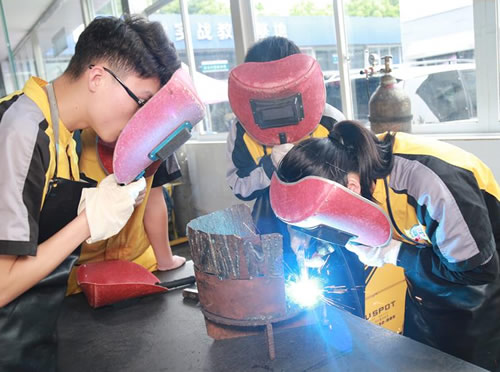
在焊接过程中无论加热与否,均需要加压的焊接方法。常见的压焊有电阻焊、摩擦焊、冷压焊、扩散焊、爆炸焊等。
手工钨极氩弧焊的焊接角度及送丝讲解视频摇把是把焊嘴咀稍用力压在焊缝上面,手臂大幅度摇动进行焊接。其优点因为焊嘴压在焊缝上,焊把在运行过程非常稳定,所以焊缝保护好,质量好 ,外观成形非常漂亮,产品合格率高,特别是焊仰焊非常方便,焊接不锈钢时可以得到非常漂亮的外观的颜色。其缺点是学起来很难,因手臂摇动幅度大,所以无法在有障碍处施焊。