更新时间:2026-11-17 12:27:02 浏览次数:770 返回列表
焊接作业的危害,并非不可避免。只要每位焊工在作业中都严格遵守焊割作业安全规程,这些危害都可以得预防。
随着生产的发展和科学技术的进步,电焊技术焊接已成为一门独立的学科,并广泛应用于宇航、航空、核工业、造船、建筑及机械制造等工业部门,在我国的国民经济发展中,尤其是制造业发展中,焊接技术是一种不可缺少的加工手段。电焊工是一个机械制造和机械加工的工种,在加工和制造行业是一个很重要的工种,目前我国的加工制造业缺少很多这方面的人才,蓝领的待遇相比白领还要高。
乙炔气发生器应设防爆及防止回火的安全装置,经常检查发生器及回火防止器水注,不宜过高或过低,仪表和安全应定期检验,确保灵敏可靠。乙炔气发生器应设防爆及防止回火的安全装置,经常检查发生器及回火防 止器水注,不宜过高或过低,仪表和安全应定期检验,确保灵敏可靠。
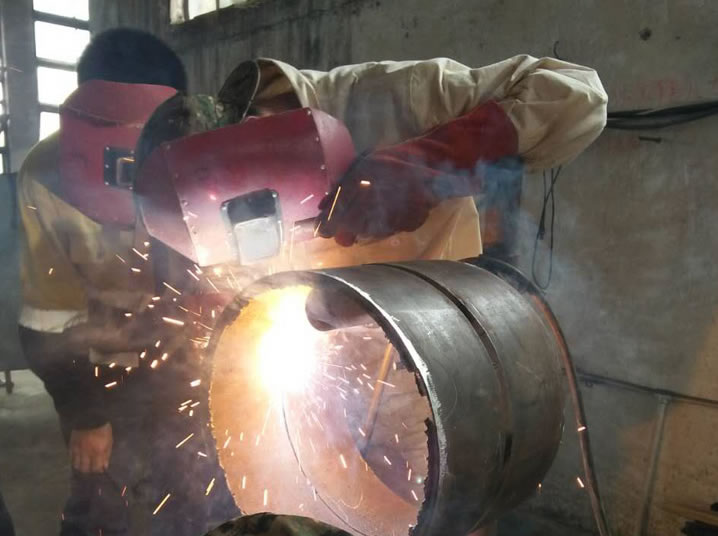
氩弧焊技术是在普通电弧焊的原理的基础上,利用氩气对金属焊材的保护,通过高电流使焊材在被焊基材上融化成液态形成熔池,使被焊金属和钨极惰性气体保护焊(TIG)的一种。是在氩气保护下,利用电弧热熔化母材和填充丝而形成接头的焊接方法。
在熔焊过程中,如果大气与高温的熔池直接接触,大气中的氧就会氧化金属和各种合金元素。大气中的氮、水蒸汽等进入熔池,还会在随后冷却过程中在焊缝中形成气孔、夹渣、裂纹等缺陷,恶化焊缝的质量和性能。
焊缝收弧时要保证熔池内部的气体充分排出,并防止因收弧太快,熔池暴露造成空气侵入,从而产生冷缩孔、内部气孔等缺陷。
手工钨极氩弧焊的焊接角度及送丝讲解视频摇把是把焊嘴咀稍用力压在焊缝上面,手臂大幅度摇动进行焊接。其优点因为焊嘴压在焊缝上,焊把在运行过程非常稳定,所以焊缝保护好,质量好 ,外观成形非常漂亮,产品合格率高,特别是焊仰焊非常方便,焊接不锈钢时可以得到非常漂亮的外观的颜色。其缺点是学起来很难,因手臂摇动幅度大,所以无法在有障碍处施焊。
剩磁一般分为感应磁性和工艺磁性两种,感应磁性常产生在工厂制造的过程中,如:金属冶炼、采用电磁起重设备进行装卸、钢管焊道用磁粉无损检测、钢管在强供电线路附近放置等等;工艺磁性常产生在进行装配焊接作业过程中,
焊条使用前按照焊条厂家说明书要求对焊条进行烘燥;焊丝按照牌号分类摆放为焊条使用前按照焊条厂家说明书要求对焊条进行烘燥,施焊的技术准备编制大口径管道焊接作业指导书报审监理、业主同意; 焊接工艺卡、热处理工艺卡支持性文件齐全.
焊接速度是指单位时间内完成焊缝的长度。在保证所要求的尺寸和外形、熔合良好的原则下,焊接速度由焊工灵活掌握。
直流正接法:焊件接正极,钨极接负极,这样焊接时,电子高速冲向焊件,焊接温度高,熔池深而窄。正离子冲向钨极,钨极热量低损耗小。该方法适用于耐热钢、合金钢、不锈钢、铜、钛等金属的焊接。
氩弧焊鱼鳞焊的焊接技巧:氩弧焊是用氩气与空气隔离出一小块空间.再用钨极棒作导体的焊接方法.电流、钨极、焊把的运动放向等,都会对焊接 外观有直接的影响.在钨极的形状、焊把的运动方向正确时. 焊接用的电流对焊道成形有重要关系,电流过大,形成的溶池(溶化的金属面积)也就随之增大,在规定的焊接宽度内溶池就会下坠,形成焊道的上部凹陷,下面凸出的现像,
焊前准备 镜子,可以是玻璃镜子,也可以是镜面薄金属板;现在比较多的采用不锈钢镜面薄板制成;为了便于调节镜子视角,通常镜子与座子之间用一根能任意弯曲的挠性管连接;座子可做成磁力座,用于铁质钢材,也可做成夹持式座子,用于非铁质材料焊接。另外在镜子边沿安装小型照明灯那就更好。
冶金特性:(1)、合金元素的氧化CO2焊时,在电弧高温作用下,CO2会分解成CO、O2和O,在焊接条件下,CO不溶于金属,也不参与反应,而CO2和O都有强烈的氧化性,使Fe及其它合金元素氧化。(2)、脱氧及焊缝金属的合金化?通常在焊丝中加入一定量的脱氧剂进行脱氧,此外,剩余的脱氧剂作为合金元素留在焊缝中,以弥补氧化烧损损失并保证焊缝的化学成分要求。
焊条沿焊接方向的移动速度,即手弧焊的焊接速度。太快时,电弧来不及熔化中够的焊条和母材,造成焊缝断面太小以及容易形成末焊透等缺陷;太慢时,熔化金属堆积过多,加大了焊缝断面,并且使焊件加热温度过高,薄件则容易形成末焊透等缺陷;太慢时,熔化金属堆积过多,加大了焊缝断面,并且使焊件加热温度过高,薄件则容易烧穿。
一类是IC卡焊工证:焊工作业须有的焊工证是各省安全生产监督管理局(简称省安监局)颁发的IC卡焊工证,凡从事焊工作业,这个IC卡焊工证就是须持有的证件,否则查到无证将会被依法处理。
防止焊瘤的措施:使焊缝处于平焊位置,正确选用规范,选用无偏芯焊条,合理操作。
普通电焊工培训流程较为简单,一般就是焊条手把平焊立焊。高级焊工也叫高压焊工,培训内容:管道氩电联焊,向下焊,自动焊这种高要求的焊工技术。一般待遇在9千到1万五,比普通焊工高2倍以上。随着国家经济建设,对高压焊工的社会需求量越来越多了。招工单位原则上都是以招高压焊工为准,来确定生产率。如图:洛阳某电焊学校招工热闹场面。
激光焊是利用大功率相干单色光子流聚焦而成的激光束为热源进行的焊接。这种焊接方法通常有连续功率激光焊和脉冲功率激光焊。激光焊优点是不需要在真空中进行,缺点则是穿透力不如电子束焊强。