更新时间:2026-09-28 20:00:03 浏览次数:710 返回列表
电子束焊是以集中的高速电子束轰击工件表面时所产生的热能进行焊接的方法。电子束焊接时,由电子枪产生电子束并加速。常用的电子束焊有:高真空电子束焊、低真空电子束焊和非真空电子束焊。
纯钨极熔点和沸点高,不容易溶化和发挥、烧损,尖端污染少,但电子发射较差,不利于电弧的稳定燃烧。(绿色)
因焊接过程中会产生电弧、金属熔渣,如果焊工焊接时没有穿戴好电焊专用的防护工作服、手套和皮鞋,尤其是在高处进行焊接时,因电焊火花飞溅,若没有采取防护隔离措施,易造成焊工自身或作业面下方施工人员皮肤灼伤。
一、焊接的连续性原则a、连续性的原则是避免在应力集中的几何突变处设置焊缝如果无法避免,则设置转换结构。 b、焊缝两侧板厚不一致,几何连续性不能保证时,应设置过渡结构。避免焊接重叠 1)避免焊缝重叠,多条焊缝连接处刚性,结构严重翘曲会增加焊缝内应力;2)避免结构多次过热,降低材料性能。
介绍:电气焊即属于熔焊部分,焊接是用加热或加压,或加热又加压的方法,在使用或不使用填充金属的情况下,使两块金属联接在一起,形成不可拆卸永久联接的一种加工工艺方法。
可燃气:乙炔、液化石油气等。以乙炔为例,其在氧气中燃烧时的火焰温度可达3200℃。氧乙炔火焰有三种: ①中性焰:氧气与乙炔体积混合比为1~1.2,乙炔充分燃烧,适合焊接碳钢和非铁合金。②碳性焰:氧气和乙炔体积混合比小于1,乙炔过剩,适用于焊接高碳钢、铸铁和高速钢。③氧化焰:氧气与乙炔体积混合比大于1.2,氧气过剩,适用于黄铜和青铜的钎焊。
将工件焊接处局部加热到熔化状态,形成熔池(通常还加入填充金属),冷却结晶后形成焊缝,被焊工件结合为不可分离的整体。常见的熔焊方法有气焊、电弧焊、电渣焊、等离子弧焊、电子束焊、激光焊等。
②再根据钨极的直径选用多大的喷嘴,钨极直径的2.5—3.5倍是喷嘴的内径D=(2.5—3.5)dw其中D表示喷嘴内径(mm),dw表示钨极直径(mm)
管口组对:管口组对直接影响根焊质量,必须严格按焊接工艺参数进行,控制坡口钝边控制在0.5~2.0mm范围内;坡口间隙严格控制在2.5~3.5mm,管口顶部为2.5mm,管口底部为3.5mm。如图1所示。
平角焊缝的焊接方法分为两种,一种是可以一次焊接成型的薄板,另外一种是两块厚板的对接,这个就需要排焊,一次焊接不能成功。
常用直流焊机以弧焊整流器为主。在直流电焊机的发展过程中,经历了从弧焊发电机(AX系列)到弧焊整流器(ZX系列)再到逆变式弧焊整流器共五代的发展。其中弧焊整流器包括ZX1/ZX3系列动铁心/动圈式硅整流器、ZXG或ZX系列磁放大器式硅整流器、晶闸管式硅整流器三代发展。弧焊发电机(AX系列)由于能耗高、噪声大、成本高,所以国家已明确宣布淘汰。
焊接过程中的热变形在冷却后不能完全消除,产生残余变形和热应力。解决方案: a)热处理工艺降低了热应力; b)降低焊接区域周围的刚度,从根本上减少内应力的产生。 较小焊接量 a、较好的焊接方法是较少的焊接,减少焊接数量,减少焊接长度。 b、焊接强度始终低于母材 c、焊接过程中的热应力总是影响材料的性能。
电渣焊的优点是:可焊的工件厚度大(从30mm到大于1000mm),生产率高。主要用于在断面对接接头及丁字接头的焊接。电渣焊可用于各种钢结构的焊接,也可用于铸件的组焊。电渣焊接头由于加热及冷却均较慢,热影响区宽、显微组织粗大、韧、因此焊接以后一般须进行正火处理。
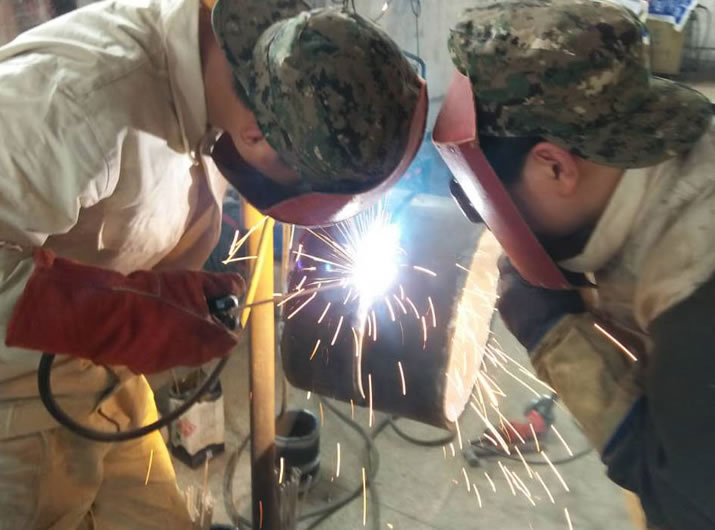
收弧如果是在接头处时,应先将待接头处打磨成斜口,待接头处充分熔化后再向前焊10~20mm再缓慢收弧,不可产生缩孔。在生产中经常看见接头不打磨成斜口,直接加长接头处焊接时间进行接头,是很不好的习惯,这样接头处容易产生内凹、接头未熔合和反面脱节影响成形美观,如是高合金材料还很容易产生裂纹。焊后检查外观合格,人走要关闭电源和气。
焊接电流应根据母材厚度、接头形式以及焊丝直径等,正确选择焊接电流。短路过渡时,在保证焊透的前提下,尽量选择小电流,因为当电流太大时,易造成溶池翻滚,不仅飞溅大,成型也非常差。
击穿焊法,就是在焊接过程中,领先电弧的穿透力,熔化击穿根部,确保根部焊透成形的一种焊接方法。
跳弧之后焊丝头部都被电弧笼罩,熔滴变成倒蘑菇状,并迅速被推离焊丝,而使缩颈变得细长,到达焊件。也就是说,随着电流的增加,熔化极气体保护焊由射滴过渡转变为射流过渡是突然发生的,射滴过渡是钟罩状电弧形态,而射流过渡是锥状电弧形态,由于电弧形态的变化,引起了熔滴过渡形式的改变。实质上,跳弧现象就是钟罩状电弧形态突然变为锥状电弧形态的现象,同时伴随射流过渡的产生。由滴状过渡向射流过渡转变的突变电流称为射流过渡临界电流,该电流也是产生跳弧现象的电流。