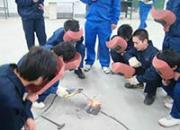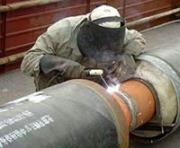

普通电焊工培训流程较为简单,一般就是焊条手把平焊立焊。高级焊工也叫高压焊工,培训内容:管道氩电联焊,向下焊,自动焊这种高要求的焊工技术。一般待遇在9千到1万五,比普通焊工高2倍以上。随着国家经济建设,对高压焊工的社会需求量越来越多了。招工单位原则上都是以招高压焊工为准,来确定生产率。如图:洛阳某电焊学校招工热闹场面。
去培训学校学习电焊技术能保证学会真技术吗,学员在校强化市场需求热的气焊、气割技术,熟练不锈钢焊,无色、有色金属焊接实用焊接方法。各类钢管板焊材全部具有,焊接焊条不限量让学员充分练习。
沿焊趾的母材熔化后,未得到焊缝金属的补充,所留下的沟槽称为咬边。有表面咬边和根部咬边两种。产生咬边的原因:电流过大,焊炬角度错误,填丝过慢或位置不准,焊速过快等。钝边和坡口面熔化过深,使熔化金属难于填充满而产生根部咬边,尤其在横焊的上侧。咬边多产生在立脚点焊、横焊上侧和仰焊部位。富有流动性的金属更容易产生咬边。如含镍较高的低温钢、钛金属等。
电渣焊的优点是:可焊的工件厚度大(从30mm到大于1000mm),生产率高。主要用于在断面对接接头及丁字接头的焊接。电渣焊可用于各种钢结构的焊接,也可用于铸件的组焊。电渣焊接头由于加热及冷却均较慢,热影响区宽、显微组织粗大、韧、因此焊接以后一般须进行正火处理。
将工件焊接处局部加热到熔化状态,形成熔池(通常还加入填充金属),冷却结晶后形成焊缝,被焊工件结合为不可分离的整体。常见的熔焊方法有气焊、电弧焊、电渣焊、等离子弧焊、电子束焊、激光焊等。
二保焊5种手法是什么左焊法(右→左)、右焊法(左→右)、运枪方法、平角焊不摆或小幅摆动、立角向上焊,采用三角形运枪等是二保焊5种手法。焊枪过渡,熔池两边停留,在熔池前1/3处过渡。枪角度,垂直于焊道,沿运枪方向成80—90°角。试板:间隙2.0—2.5mm,起弧点略小于收弧点。无钝边,反变形1°。
避免水或水汽进入焊机内部。如果出现此种情况,应对焊机内部进行干燥处理,并用兆欧表测量焊机绝缘情况。证实无异常,方可正常使用。如果长期不使用焊机,应将焊机放回原包装箱,存放于干燥环境中。 1、氩弧焊的原理 氩弧焊是使用惰性气体氩气作为保护气体的焊接方法。
二保焊(全称二氧化碳气体保护焊)工艺适用于低碳钢和低合金高强度钢各种大型钢结构工程焊接,其焊接生产率高,抗裂性能好,焊接变形小,适应变形范围大,可进行薄板件及中厚板件焊接。电焊二保焊和手工焊的区别是电焊二保焊的生产效率、焊缝质量比手工焊高,电焊二保焊清渣比手工焊容易,电焊二保焊的弧光辐射强度比手工焊大:
咬边的预防:矫正操作姿势,选用合理的规范,采用良好的运条方式都会有利于消除咬边。焊角焊缝时,用交流焊代替直流焊也能有效地防止咬边。
其优点因为焊丝在坡口的反面,可以清晰地看清钝边和焊丝的熔化情况,眼睛的余光也可以看见反面余高的情况,所以焊缝熔合好,反面余高和未熔合可得到很好的控制。缺点是操作难度大,要求焊工有较为熟练的操作技能,因为间隙大,因此焊接量有相应增加,间隙较大所以电流偏低,工作效率比外填丝要慢。

气保焊是什么意思?气保焊是一种二氧化碳或氩气保护的焊接方法,采用的是焊丝,不需要用到焊条。气保焊在使用中需要很高的技巧,正确的焊接方法可有效的提高焊接质量。做为一个新手,需要了解哪些气保焊操作知识呢?一些行业内人员对于刚入行的新手又有哪些气保焊技巧分享?下面贤集网小编整理了一些关于气保焊初学者的技巧,以仅大家学习。
一般都是压力容器焊工和管道焊工。比如焊什么氩电联,向下焊之类的容器管道,承受压力比较大,焊缝拍片的。、都是高压焊工。
熔池温度,直接影响焊接质量,熔池温度高、熔池较大、铁水流动性好,易于熔合,但过高时,铁水易下淌,单面焊双面成形的背面易烧穿,形成焊瘤,成形也难控制,且接头塑性下降,弯曲易开裂。熔池温度低时,熔池较小,铁水较暗,流动性差,易产生未焊透,未熔合,夹渣等缺陷。
气保焊初学者的技巧二:焊接操作流程焊接开始:先打开配电盘开关,再打开焊机电源开关。(注意:再打开电源开关时,应侧身操作,避免因电器短路造成烧伤等)。缓慢打开储气瓶阀门。调节合适的气压。调节合适的电流,电压。
弧焊变压器:它实际上是一种特殊的降压变压器。它将220伏或380伏的电源电压降到60—80伏(即焊机的空载电压)以满足引弧的需要。焊接时电压会自动下降到电弧正常工作所需的电压(30—40伏)。输出电流从几十安到几百安,可根据需要调节电流的大小。