
焊条的选用原则是等强度原则、等同性原则、等条件原则。焊接电流的选择1)实际生产过程中焊工都是根据试焊的试验结果,并根据自己的实践经验选择焊接电流的。2)电流太小,很难引弧,焊条容易粘在焊件上,鱼鳞纹粗,两侧融合不好。3)电流太大,焊接时飞溅和烟雾大,焊条发红,熔池表面很亮,容易烧穿、咬边。4)电流合适,容易引弧电弧稳定,飞溅很小,能听到均匀的劈啪声,焊缝两侧圆滑的过渡到母材,表面鱼鳞纹很细,焊渣容易敲掉。
产生内凹、接头未熔合和反面脱节影响成形美观,如果是高合金材料还很容易产生裂纹。焊后检查外观合格,人离开时要关闭电源和气。
焊接的分类方法很多,若按焊接过程中金属所处的状态不同,可把焊接方法分为熔焊、压焊和钎焊三大类,每一类又包括许多焊接方法。熔焊是在焊接过程中,将焊件接头加热至融化状态而不加压力完成的焊接方法。如气焊、手工电弧焊等。
“氧炔焰”是指乙炔(乙炔俗称电石气,是用碳化钙跟水反应而产生的)在氧气中燃烧的火焰,其反应文字表达式为:乙炔+氧气二氧化碳+水。在此反应中放出大量的热,使氧炔焰的温度可达3000℃以上。
镀锌电焊网生产工艺与用途有哪些:镀锌新疆电焊网生产通常选用优质的低碳铁丝,通过精密准确的自动化电焊设备加工而成后,采用的镀锌工艺表面处理。产品完成后网面平滑整齐,整体性好,结实坚固,即使局部剪裁或承受压力也不会出现松散的现象。
焊缝的位置,平焊时应选用较大直径的焊条。立焊、横焊、仰焊时为减小热输入,防止熔化金属下淌,应采用小直径焊条并配合小电流焊接。焊接层数,多层焊时为保证根部焊透,其一层焊道应采用小直径焊条焊接,以后各层可以采用较大直径焊条焊接,以提高盛产率。接头形式,搭接接头、T形接头多用作非承载焊缝,为提高生产效率应采用较大直径的焊条。
故障和异常现象 ①焊接中产生气孔,一般情况下与二氧化碳焊机本身故障无关 a、气体调节器流量计损坏或堵塞。 b、气体软管的损伤,连接点的松动。 c、焊枪本体的故障。 d、母材表面有油、污、锈、漆膜或焊丝伸出过长。e、二氧化碳焊丝有质量缺陷的可能。
焊接作业的危害,并非不可避免。只要每位焊工在作业中都严格遵守焊割作业安全规程,这些危害都可以得预防。
连弧焊法与断弧焊法的应用,焊条电弧焊单面焊双面成形打底焊工艺,按手法的不同可分为连弧焊法和断弧焊法两种连弧焊法连弧焊法即采用较小的焊接电流和较小的直径的焊条,在焊接过程中,电弧保持持续稳定的燃烧,要较小的坡口间隙内向前均匀地摆动,使焊件背面形成均匀焊缝的方法。
按下焊枪开关,此时引燃电弧,松开手开关,电流缓慢上升至峰值电流,进行正常焊接。工件焊完后,再按下手开关,电流缓慢下降至收弧电流,焊点凹坑填平后,松开手开关,焊机停止工作。
根据焊接工作室(焊件放置处)的真空度不同,电子束焊的分类:(1)高真空电子束焊。工作室与电子枪同在一室,真空度为10-2~10-1Pa,适用于难熔、活性、高纯金属及小零件的精密焊接。
第二层以后的焊接采用连续焊法,要注意减少工艺缺陷,焊接电流要适中,对于碳素钢和低合金钢焊件,焊后要控制缓慢冷却,为获得组织性能好的接头和为气体逸出创造条件,对于奥氏体不锈钢焊件,则要求选择较小的焊接工艺规范,焊后自然冷却或使之快冷,防止因过热产生晶间腐蚀的倾向。
正确的选用钨极和气体流量。 首先,要从焊接工艺卡上得知焊接电流的大小等工艺参数。然后选用钨极(一般来说直径2.4mm用的比较多,它的电流适应范围是150~250A,铝例外)。 再根据钨极的直径选用多大的喷嘴,钨极直径的2.5~3.5倍是喷嘴的内径。之后根据喷嘴的内径选用气体流量,喷嘴内径的0.8—1.2倍是气体的流量。钨极的申出长度不可超过其喷嘴的内径直径,否则容易产生气孔。
水中环境下,焊接时产生的飞溅物和熔渣会产生大量气泡,使水变浑浊。同时气泡表面又会大量反射电弧辉光,令焊接过程中确认焊点情况变得异常困难。因此,水下焊接也被称为是与锅炉焊接、高压焊接、高空焊接等并列的高难度焊接,需要具有极高技术水平的专门从业人员。
热裂纹(结晶裂纹)(1)结晶裂纹的形成机理热裂纹发生于焊缝金属凝固末期,敏感温度区大致在固相线附近的高温区,较常见的热裂纹是结晶裂纹,其生成原因是在焊缝金属凝固过程中,结晶偏析使杂质生成的低熔点共晶物富集于晶界,形成所谓“液态薄膜”,在特定的敏感温度区(又称脆性温度区)间,其强度极小,由于焊缝凝固收缩而受到拉应力,较终开裂形成裂纹。
众所周知在很多的领域氩弧焊接起着重要的作用,由于其焊接成型好,无渣的特点,特别适合打底焊接,今天小编为大家整理一些关于氩弧焊摇把焊打底及盖面的操作手法及技巧,希望对大家有帮助。
③较后根据喷嘴的内径选用气体流量,喷嘴内径的0.8—1.2倍是气的流量。Q=(0.8—1.2)D,其中Q表示气体流量(L/min)钨极的申出长度不可超过其喷嘴的内径直径,否则容易产生气孔。
焊接时要注意对熔池的观察,熔池的亮度反映熔池的温度,熔池的大小反映焊缝的宽窄;注意对熔渣和熔化金属的分辨。 2、焊道的起头、运条、连接和收尾的方法要正确。3、正确使用焊接设备,调节焊接电流。 4、焊接的起头和连接处基本平滑,元局部过高、过宽现象,收尾处无缺陷。
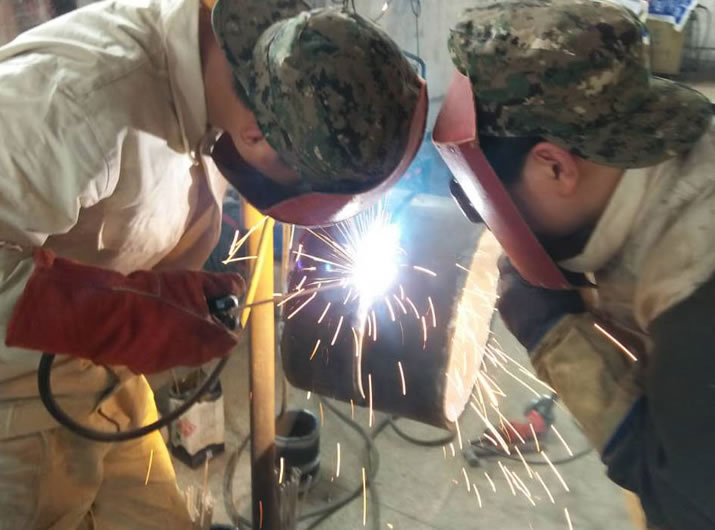
去培训学校学习电焊技术能保证学会真技术吗,学员在校强化市场需求热的气焊、气割技术,熟练不锈钢焊,无色、有色金属焊接实用焊接方法。各类钢管板焊材全部具有,焊接焊条不限量让学员充分练习。