
电渣焊的局限性:(1)由于焊接熔池大,加热和冷却缓慢,在焊缝及热影响区容易过热形成粗大组织,因此电渣焊通常焊后用正火处理消除接头中的粗晶。(2)电渣焊总是以立焊方式进行,不能平焊,电渣焊不适于厚度在30mm以下的工件,焊缝也不宜过长。
而交流氩弧焊机,在电流负半波时,工件作为电极,向外发射电子,会形成一种叫做阴极破碎的物理现象,把工件表面的难熔氧化层破碎掉。同时由于有惰性气体的保护,新的氧化层不会很快生成;所以在电弧热量的作用下,依靠融化的液态金属自身表面张力,就很容易的把焊缝金属融合在一起。
直流正接法:焊件接正极,钨极接负极,这样焊接时,电子高速冲向焊件,焊接温度高,熔池深而窄。正离子冲向钨极,钨极热量低损耗小。该方法适用于耐热钢、合金钢、不锈钢、铜、钛等金属的焊接。
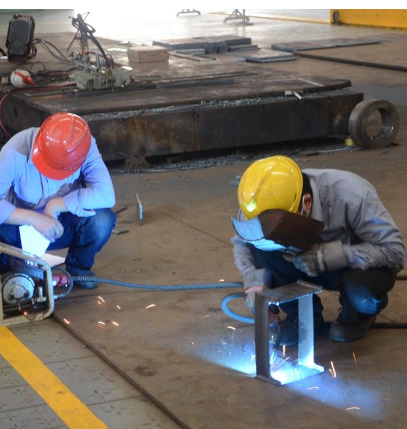
气孔的分类,气孔从其形状上分,有球状气孔、条虫状气孔;从数量上可分为单个气孔和群状气孔。群状气孔又有均匀分布气孔,密集状气孔和链状分布气孔之分。按气孔内气体成分分类,有氢气孔、氮气孔、二氧化碳气孔、一氧化碳气孔、氧气孔等。熔焊气孔多为氢气孔和一氧化碳气孔。
锯齿形运条方法:焊条末端作锯齿向前摆动,并在两侧稍作停留,以防止产生咬边。此种方法操作容易,应用广泛。适用于平、立、仰焊位对接焊缝各层焊道的焊接。
激光焊的主要缺点是:设备昂贵,能量转化率低(5%~20%),对焊件接口加工、组装、定位要求均很高,目前主要用于电子工业和仪表工业中的微型器件的焊接,以及硅钢片、镀锌钢板等的焊接。
焊工证,也叫上岗证,发证机构是安全生产监督管理局,是焊工培训结束后,上岗的所需证书,没有证书不能进行焊接作业。分熔化焊接与热切割作业、压力焊作业、钎焊作业等,焊工证书带磁卡,全国通用。
单元4、常见的焊接缺陷及其产生的原因在焊接过程中,由于焊接规范选择、焊前准备和操作不当,会产生各种焊接缺陷,常见的有。(一)焊缝尺寸不符合要求主要是指焊缝过高或过低、过宽或过窄及不平滑过渡的现象。产生的原因是: 1、焊接坡口不合适。2、操作时运条不当。3、焊接电流不稳定。4、焊接速度不均匀。 5、焊接电弧高低变化太大。
学习难点 1、焊接电弧的组成及溶池的组成;2、焊接规范的选择;(如焊接电流、焊接速度、电弧长度、焊条角度)3、常见焊接缺陷及产生的原因。
热镀锌电焊网质量标准:每平米上锌量均已达到或超过122克。 热镀锌电焊网的公差范围: 径向网孔偏差范围不超过+-4%,纬向网孔偏差范围不超过+-3%;焊点抗拉力均超过国家标准。
在盖面焊仰焊位置,当熔池温度过高,焊接时铁水因自重易下坠滴落,不易控制熔池外形和大小,从而造成焊道外观成型超高、过窄、咬肉等缺陷。
怎么学好电焊技术?如果从头开始的话首先可以到国强电焊工培训机构,期间认识相关技师,有一定基础之后开始寻求练习,然后选择一个技术型的作为良师益友。找到良师益友后坚持操作实践,开始采用请教方式排难解惑,慢慢演变成探讨共进,坚持下来你也可以成为老师。
这就说明具有铁磁性的厚壁管材20#,在制造、加工过程中产生了剩磁,管线越长,剩磁积累越多,在管道焊接接头处表现出来,造成磁偏吹。
手法应选择不摆动左向焊。焊接速度在焊透的情况小尽可能快,多层多道焊。必须保证氩气的纯度为99.99:要得到金黄色和银白色焊缝:焊接时线能量尽可能小.在氩气保护下冷却,延长延气时间,只能靠熟能生巧来或者金黄色,很简单,银白色颜色和温度材质冷却速度有关,收火后不要立即移开枪头。
在平焊位置、横焊位置、立焊位置、仰焊位置进行的焊接分别称为平焊、横焊、立焊、仰焊。T形、十字形和角接接头处于平焊位置进行的焊接称为船形焊。在工程上常用的水平固定管的焊接,由于在管子360°的焊接中,有仰焊、立焊、平焊,所以称全位置焊接。当焊件接缝置于倾斜位置(除平、横、立、仰焊位置以外)时进行的焊接称为倾斜焊。
一步提升,另外这个行业技术性也比较强,这也是由这个工种决定的,工资待遇一般也都比较好,主要可从事于大型钢构企业、机加工企业、路桥工程等企业,并且技术比较好的话也可以独立创业。
烧穿是锅炉压力容器产品上不允许存在的缺陷,它完全破坏了焊缝,使接头丧失其联接飞及承载能力。防治措施:选用较小电流并配合合适的焊接速度,减小装配间隙,在焊缝背面加设垫板或药垫,使用脉冲焊,能有效地防止烧穿。