更新时间:2026-10-18 14:18:02 浏览次数:562 返回列表
一类是IC卡焊工证:焊工作业须有的焊工证是各省安全生产监督管理局(简称省安监局)颁发的IC卡焊工证,凡从事焊工作业,这个IC卡焊工证就是须持有的证件,否则查到无证将会被依法处理。
气保焊机当电流在200A以上时,则电弧电压的计算公式如下。U=0.04I+20±2(V)焊接速度半自动焊接时,熟练的焊工的焊接速度为18m/h~36m/h;自动焊时,焊接速度可高达150m/h。
镜面焊简单地讲就是通过观察镜子内的熔池进行焊接的新型操作方法。即根据镜面成像原理,在肉眼无法观察到焊口位置附近放置一面镜子,通过观察镜子内的熔池来控制焊接操作的一种方法。主要用于密排管、墙面管、地面管、障碍物管等的焊接;在实际操作过程中,常用的焊接方法是焊条电弧焊、钨极氩弧焊、钎焊等;
收弧如果是在接头处时,应先将待接头处打磨成斜口,待接头处充分熔化后再向前焊10—20mm再缓慢收弧,不可产生缩孔。在生产中经常看见接头不打磨成斜口,直接加长接头处焊接时间进行接头,这是很不好的习惯,这样接头处容易产生内凹、接头未熔合和反面脱节影响成形美观,如是高合金材料还很容易产生裂纹。
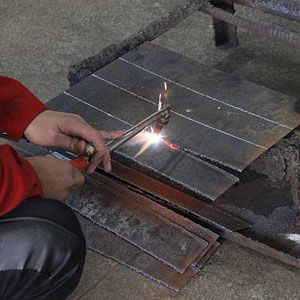
因此,气割一般只用于低碳钢、低合金钢和钦及钦合金。气割是各个工业部门常用的金属热切割方法,也是焊工培训学校必学的技能,特别是手工气割使用灵活方便,是工厂零星下料、废品废料解体、安装和拆除工作中不可缺少的工艺方法。
成本低:经综合测定,发现氩电联焊比手工电弧焊可以降低施工综合成本10%——20%,比氩弧焊可以降低施工综合成本5%——15%,而且焊口成型好,返修率低,降低了综合成本。
焊接前的清理:材料用滚角机打好坡口,用钢丝刷打磨两侧25mm以内的氧化皮、油脂、毛刺、灰尘等,再用丙酮或乙醇擦试。
氩弧焊之所以能获得如此广泛的应用,主要是因为有如下优点。
焊接材料:根焊采用伯乐φ3.2E6010纤维素焊条;填充、盖面采用林肯E81T8-Gφ2.0药芯自保护焊丝。坡口清理:组对前,首先进行坡口清理。用角向磨光机或电动钢丝刷清除坡口及正反面边缘25mm范围内的油、锈、水及其它污物,直至全部露出金属光泽。
随着生产的发展和科学技术的进步,电焊技术焊接已成为一门独立的学科,并广泛应用于宇航、航空、核工业、造船、建筑及机械制造等工业部门,在我国的国民经济发展中,尤其是制造业发展中,焊接技术是一种不可缺少的加工手段。电焊工是一个机械制造和机械加工的工种,在加工和制造行业是一个很重要的工种,目前我国的加工制造业缺少很多这方面的人才,蓝领的待遇相比白领还要高。
氩弧焊机应有高频引弧,电流衰减,气体延时保护,脉冲装置焊丝要求力学性能与母材相当。保护罩材质应选用紫钢或钛材质,形状以便于保护焊缝,达到焊缝不变色,护罩内应加装不锈钢丝网,起到气体缓冲作用。
管状焊丝电弧焊除具有上述熔化极气体保护电弧焊的优点外,由于管内焊剂的作用,使之在冶金上更具优点。管状焊丝电弧焊可以应用于大多数黑色金属各种接头的焊接。管状焊丝电弧焊在一些工业先进国家已得到广泛应用。
操作事项1、维护检修工作都必须完全切断电源的情况下进行。2、因氩弧焊在操作时,有较大的工作电流通过,故使用人员应确认通风处未被覆盖或堵塞,焊机和周围物体的距离不小于0.3米。这样保持良好的通 风,可以对焊机更好工作和保证更长的使用寿命是非常重要的。
由于电弧放电时产生的高温,可以在低电压情况下维持,电弧放电。这样就完成了引弧过程。引弧时需要高电压击穿电弧空间,为了安全而采用高频或脉冲电压。这样的焊工称高压焊工。全天候实践(一天7.5小时左右).
冶金特性:(1)、合金元素的氧化CO2焊时,在电弧高温作用下,CO2会分解成CO、O2和O,在焊接条件下,CO不溶于金属,也不参与反应,而CO2和O都有强烈的氧化性,使Fe及其它合金元素氧化。(2)、脱氧及焊缝金属的合金化?通常在焊丝中加入一定量的脱氧剂进行脱氧,此外,剩余的脱氧剂作为合金元素留在焊缝中,以弥补氧化烧损损失并保证焊缝的化学成分要求。
学习内容:氩弧焊工艺参数(电弧电压、焊接电流、焊接速度、电源种类和极性、氩气流量、焊件与焊嘴间距、喷嘴直径等),厚板对接平焊拉焊工艺、厚板对接丁字焊,拉焊工艺、拉焊的焊接手法学习。刚开始用铁板和铁条练习,后用面几天时间用不锈钢板和不锈钢焊条练习,让学员真正学习不锈钢的拉焊接技术。
焊接电压必须与电流形成良好的配合。焊接电压过高或过低都会造成飞溅,焊接电压应伴随焊接电流增大而提高,应伴随焊接电流减小而降低,较佳焊接电压一般在1-2V之间,所以焊接电压应细心调试。