人类科技的发展步伐其实早已超过了焊接技术发展的进度,眼下,在太空焊接和水下焊接两个领域,人类获得的进展非常有限。太空焊接的相关技术一直是各国非常关心的前沿领域之一,然而到目前为止也没有见到有突破性意义的进展。这是因为太空中处处是和地球焊接完全不同的高真空无重力环境,这种状态下熔池中的微小液滴很可能聚成球形或发生飞散,令焊点难以形成。
一:看焊机的好与坏,有的焊机出气不均匀气保护不及时二:是跟电流有关系一般不锈钢0.45厚以下的电流调到45至85就可以了 1、滞后送气,收枪以后,枪口不要离开,再吹一会儿。2、提前送气,焊之前,先对空打火,有气了再打火。3、检查气体纯度,直接换一瓶氩气试一下。
焊缝连接方法:在火口前方引弧后,等电弧稳定下来再返回火口部(接点)进行焊接。气保焊初学者的技巧四:气保焊机参数调整方法:1.较佳焊接规范(电流,电压参数)的主要特征焊缝成型好。焊接过程稳定,飞溅小。焊接时听到沙……沙的声音,(小电流时声音是滋滋声)。焊接时焊机的电流表,电压表的指针稳定,摆动小。
对焊件馈电进行电焊时,应遵循下列原则:①尽量缩短二次回路长度及减小回路所包含的空间面积,以节省能耗;②尽量减少伸入二次回路的铁磁体体积,特别是避免在焊接不同焊点时伸入体积有较大的变化,以减小焊接电流的波动,保证各点质量衡定(在使用工频交流时)。

激光焊的主要缺点是:设备昂贵,能量转化率低(5%~20%),对焊件接口加工、组装、定位要求均很高,目前主要用于电子工业和仪表工业中的微型器件的焊接,以及硅钢片、镀锌钢板等的焊接。
焊条没焊接方向的纵向移动,此动作使焊条熔敷金属与熔化的母材金属形成焊缝。焊条的横向摆动。焊条横向摆动的作用是为获得一定宽度的焊缝,并保证焊缝两侧熔合良好。其摆动幅度应根据焊缝宽底与焊条直径决定。横向摆动力求均匀一致,才能获得所要求的焊缝宽底和速度的焊缝。正常的焊缝宽度一般不超过焊条直径的2--5倍。
相向接头:这是两条焊缝的收尾相接,当后焊的焊缝焊到先焊的焊缝收弧处时,焊接速度应稍慢些,待填满先焊焊缝的坑后,以较快的速度再略向前焊一段,然后熄弧。
在平焊位置、横焊位置、立焊位置、仰焊位置进行的焊接分别称为平焊、横焊、立焊、仰焊。T形、十字形和角接接头处于平焊位置进行的焊接称为船形焊。在工程上常用的水平固定管的焊接,由于在管子360°的焊接中,有仰焊、立焊、平焊,所以称全位置焊接。当焊件接缝置于倾斜位置(除平、横、立、仰焊位置以外)时进行的焊接称为倾斜焊。
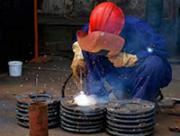
电焊工工作时必须穿上防护服穿上防护服主要是防止电焊时产生的火花灼伤脸部皮肤,同时减少所产生的强光对眼睛的刺激。电弧光的光谱分析表明,它的紫外线的强度是非常大的,而这种射线对人的皮肤特别是眼睛有非常大的伤害,对于眼睛来说,可以灼伤眼底,造成失明同时也必须穿防护服,因为它的穿透力和热效应也非常强烈,可以隔着一般衣服将皮肤烧伤,因此,不但要戴面罩,还应该穿防护服。
F电焊机应有专人管理,按时检查维护,电焊工应定期进行体格检查。G检修转动设备或进入设备内,须事先办理检修证和进入设备作业证,联系操作工同意后,通知电工切断电源,采取防护措施,并按规定设专人监护方可施工。
碳钢焊条的型号由字母“E”四位数字组成。字母“E”表示焊条;前两位数字表示熔敷金属抗拉强度的较小值,碳钢焊条分E43(熔敷金属抗拉强度≥420Mpa)和E50(熔敷金属抗拉强度≥490Mpa)两个系列;第三位数字表示焊条的焊接位置,“0”及“1”表示焊条适用于全位置焊接(平、立、仰、横焊),“2”表示焊条适用于平焊及平角焊,“4”表示焊条适用于向下立焊;第三位和第四位数字组合时表示焊接电流种类及药皮类型。
直流弧焊发电机:是由交流电动机和直流发电机组成,电动机带动发电机旋转,发出满足焊接要求的直流电。直流弧焊发电机焊接时电弧稳定焊接质量较好,但结构复杂,噪声大,价格高,不易维修。因此,只应用在对电流有要求的场合。另外,因耗材多,耗电大,故这种以电动机驱动的弧焊发电机我国已不再生产。
在低碳钢和低合金钢焊接其一层时几乎都采用间断灭弧焊。这种焊法能使用较大电流,具有较大的穿透力,并能控制熔池温度和开关,能够做到根部焊透,而连续焊法即不间断电弧的连续焊接则必须使用较小的焊接电流,在起焊时温度低,可是焊接一段焊件后工件温度升高了,就不容易控制熔池温度和熔池大小,因此很难保证根部焊透和不出现焊瘤,所以,其一层很少采用,而用于第二层以后的焊接。
介绍:电气焊即属于熔焊部分,焊接是用加热或加压,或加热又加压的方法,在使用或不使用填充金属的情况下,使两块金属联接在一起,形成不可拆卸永久联接的一种加工工艺方法。
沿焊趾的母材熔化后,未得到焊缝金属的补充,所留下的沟槽称为咬边。有表面咬边和根部咬边两种。产生咬边的原因:电流过大,焊炬角度错误,填丝过慢或位置不准,焊速过快等。钝边和坡口面熔化过深,使熔化金属难于填充满而产生根部咬边,尤其在横焊的上侧。咬边多产生在立脚点焊、横焊上侧和仰焊部位。富有流动性的金属更容易产生咬边。如含镍较高的低温钢、钛金属等。