更新时间:2026-09-02 09:27:01 浏览次数:216 返回列表
氩弧焊根据电极材料的不同可分为钨极氩弧焊(不熔化极)和熔化极氩弧焊。根据其操作方法可分为手工、半自动和自动氩弧焊。根据电源又可以分为直流氩弧焊、交流氩弧焊和脉冲氩弧焊。
需要管内充氩气保护进行焊接的钢管(如高合金钢管)要采取有效的充氩措施。对于可不充氩气保护的管道(中、低合金钢)可不采取充氩措施,但要采取措施防止空气在管内流动。
多数的未焊透和未熔合与钢管组对时的错边、焊接时工艺参数的波动、操作者的水平、运条方法的选用、工作时急于求成等因素有一定关联;气孔和夹渣除去与环境、选用规范、母材和焊材的预处理有关外,焊缝的冷却速度对该缺陷的影响更大些。
热镀锌电焊网的用途:在外墙外保温中作为抗裂防护层增强材料,能显著提高高层保温中贴面砖体系的抗裂抗冲击性能、抗风压和系统安全性。广泛用于工农业建筑,交通及矿业。常用作家禽围栏、鸡蛋篮、家禽围场、排水架、水果汁过滤、护栏等。
同时,由于直流钨极氩弧焊的稳定焊接电流可调节的极为微小,3-5A即可稳定焊接,所以能焊接其他常见焊接方式无法焊接的极薄板材,包括普通金属及其合金。
焊接作业的危害,并非不可避免。只要每位焊工在作业中都严格遵守焊割作业安全规程,这些危害都可以得预防。
热镀锌电焊网质量标准:每平米上锌量均已达到或超过122克。 热镀锌电焊网的公差范围: 径向网孔偏差范围不超过+-4%,纬向网孔偏差范围不超过+-3%;焊点抗拉力均超过国家标准。
层状撕裂主要是由于钢材在轧制过程中,将硫化物(MnS)、硅酸盐类等杂质夹在其中,形成各向异性。在焊接应力或外拘束应力的使用下,金属沿轧制方向的杂物开裂。
由于焊接过程中会产生电弧或明火,在有易燃物品的场所作业时,易引发火灾。特别是在易燃易爆装置区(包括坑、沟、槽等),贮存过易燃易爆介质的容器、塔、罐和管道上施焊时危险性更大。
在低碳钢和低合金钢焊接其一层时几乎都采用间断灭弧焊。这种焊法能使用较大电流,具有较大的穿透力,并能控制熔池温度和开关,能够做到根部焊透,而连续焊法即不间断电弧的连续焊接则必须使用较小的焊接电流,在起焊时温度低,可是焊接一段焊件后工件温度升高了,就不容易控制熔池温度和熔池大小,因此很难保证根部焊透和不出现焊瘤,所以,其一层很少采用,而用于第二层以后的焊接。
氩弧焊根据电极材料的不同可分为钨极氩弧焊(不熔化极)和熔化极氩弧焊。根据其操作方法可分为手工、半自动和自动氩弧焊。根据电源又可以分为直流氩弧焊、交流氩弧焊和脉冲氩弧焊。
生产效率高由于焊丝导电长度缩短,电流和电流密度显著提高,使电弧的熔透能力和焊丝的熔敷速率大大提高;又由于焊剂和熔渣的隔热作用,总的热效率大大增加,使焊接速度大大提高。
接头方法得当,焊缝正反两面均匀平滑且内部无缺陷;方法不当,则易产生焊瘤、余高超高、凹陷、脱节等缺陷。接头质量的好坏与引弧、焊缝收尾的质量有关。一般来说,引弧迅速得当,采用预热或前道焊接收尾处有温度保持较高,则焊缝头容易、接头质量好。若更换焊条动作缓慢或引弧时电弧不稳定,则不能获得良好的焊缝接头。
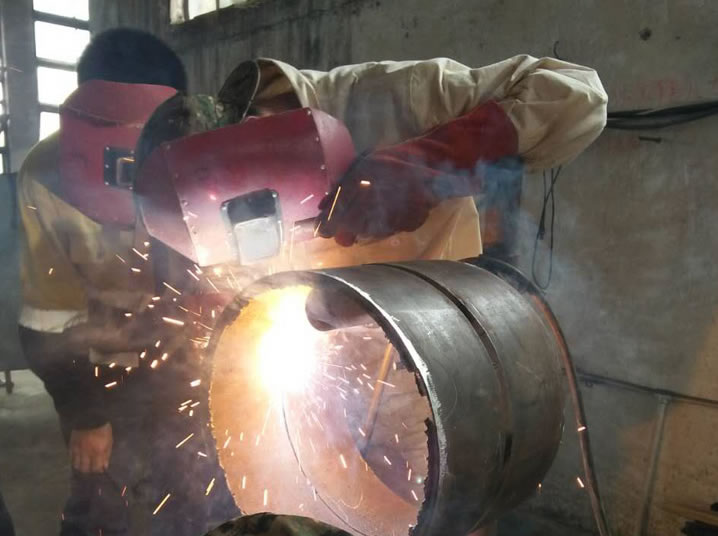
人类科技的发展步伐其实早已超过了焊接技术发展的进度,眼下,在太空焊接和水下焊接两个领域,人类获得的进展非常有限。太空焊接的相关技术一直是各国非常关心的前沿领域之一,然而到目前为止也没有见到有突破性意义的进展。这是因为太空中处处是和地球焊接完全不同的高真空无重力环境,这种状态下熔池中的微小液滴很可能聚成球形或发生飞散,令焊点难以形成。
手工钨极氩弧焊的焊接角度及送丝讲解视频摇把是把焊嘴咀稍用力压在焊缝上面,手臂大幅度摇动进行焊接。其优点因为焊嘴压在焊缝上,焊把在运行过程非常稳定,所以焊缝保护好,质量好 ,外观成形非常漂亮,产品合格率高,特别是焊仰焊非常方便,焊接不锈钢时可以得到非常漂亮的外观的颜色。其缺点是学起来很难,因手臂摇动幅度大,所以无法在有障碍处施焊。
气压焊和气焊一样,气压焊也是以气体火焰为热源。焊接时将两对接的工件的端部加热到一定温度,后再施加足够的压力以获得牢固的接头。是一种固相焊接。气压焊时不加填充金属,常用于铁轨焊接和钢筋焊接。
C电焊机在有水易潮处应垫高于地面,露天放置应设防雨棚,夏季应设在通风处,使用时温度不超过60℃。
D焊接时,工件要放稳,并有防止歪倒和坠落的措施。 E工作中断和下班时要切断电源,整理设备场地,收好工件,熄灭火种。焊接前的清理:材料用滚角机打好坡口,用钢丝刷打磨两侧25mm以内的氧化皮、油脂、毛刺、灰尘等,再用丙酮或乙醇擦试。