
防止气孔的措施 a.清除焊丝,工作坡口及其附近表面的油污、铁锈、水分和杂物。 b.采用碱性焊条、焊剂,并彻底烘干。c.采用直流反接并用短电弧施焊。d.焊前预热,减缓冷却速度。 e.用偏强的规范施焊。
弧焊变压器结构简单,价格便宜,工作噪声小,使用可靠,维修方便,应用很广。缺点是焊接时电弧不稳定。
电焊网片就是优质低碳钢丝经过调直截断再由电焊设备焊接而成的网片,电焊网片的应用非常广泛因为它具有结构简单、生产快速、美观实用、便于运输等优点。主要用于超市货架,建筑网筋,育苗养殖等。
初级为压力容器焊工,中级为管道氩电联焊,高级是管道向下焊。高压焊工因为焊接作业要求高,操作难度大,施工焊接监管严格,一直是焊工行业里面技术要求较高的项目之一初级压力容器焊接广泛采用单面焊双面成形技术。
氩弧焊根据电极材料的不同可分为钨极氩弧焊(不熔化极)和熔化极氩弧焊。根据其操作方法可分为手工、半自动和自动氩弧焊。根据电源又可以分为直流氩弧焊、交流氩弧焊和脉冲氩弧焊。
开坡口对接接头的焊接,可采用多层焊法(图2-4)或多层多道焊法。(1)多层焊时,对其一层的打底焊道应选用直径较小的焊条,运条方法应以间隙大小而定,当间隙小时可用直线形,间隙较大时则采用直线往返形,以免烧穿。当间隙很大而无法一次焊成时,就采用三点焊法。
焊接中焊工常受到的辐射危害有强光、红外线、紫外线等。焊接中的电子束产生的X射线,会影响焊工的身体健康。
焊接时外观缺陷(表面缺陷)是指不用借助于仪器,从工件表面可以发现的缺陷。常见的外观缺陷有咬边、焊瘤、凹陷及焊接变形等,有时还有表面气孔和表面裂纹。单面焊的根部未焊透等。
焊接材料:根焊采用伯乐φ3.2E6010纤维素焊条;填充、盖面采用林肯E81T8-Gφ2.0药芯自保护焊丝。坡口清理:组对前,首先进行坡口清理。用角向磨光机或电动钢丝刷清除坡口及正反面边缘25mm范围内的油、锈、水及其它污物,直至全部露出金属光泽。
焊接结束:关闭储气瓶阀门,放出气管内残留气体。关闭电源。把设备整理好放回原处。焊丝盘的安装:选择合适的焊丝直径。向焊丝盘轴装焊丝盘,并固定牢固。将焊丝插入焊丝插口处。用焊丝加压手柄给焊丝施加合适的压力。选择合适的导电嘴,并拧紧。
利用可燃气体在氧气中燃烧时所产生的热量,将母材焊接处熔化而实现连接的一种熔焊方法。气焊是用气体火焰为热源的一种焊接方法。应用较多的是以乙炔气作燃料的氧-乙炔火焰。由于设备简单操作方便,但气焊加热速度及生产率较低,热影响区较大,且容易引起较大的变形。气焊可用于很多黑色金属、有色金属及合金的焊接。
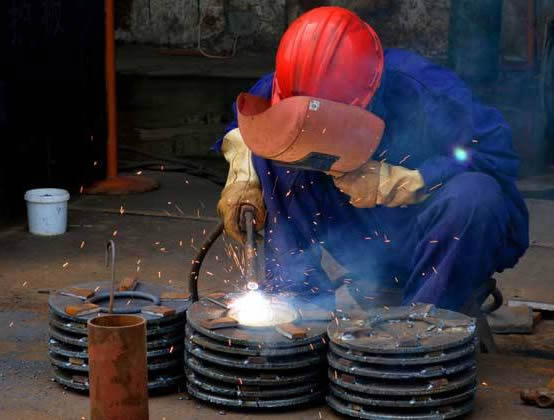
产生咬边的主要原因:是电弧热量太高,即电流太大,运条速度太小所造成的。焊条与工件间角度不正确,摆动不合理,电弧过长,焊接次序不合理等都会造成咬边。直流焊时电弧的磁偏吹也是产生咬边的一个原因。某些焊接位置(立、横、仰)会加剧咬边。咬边减小了母材的有效截面积,降低结构的承载能力,同时还会造成应力集中,发展为裂纹源。
焊接结束:关闭储气瓶阀门,放出气管内残留气体。关闭电源。把设备整理好放回原处。焊丝盘的安装:选择合适的焊丝直径。向焊丝盘轴装焊丝盘,并固定牢固。将焊丝插入焊丝插口处。用焊丝加压手柄给焊丝施加合适的压力。选择合适的导电嘴,并拧紧。
焊前准备(1)阅读焊接工艺卡,了解施焊工件的材质、所需要的设备、工具和相关工艺参数,其中包括选用正确的焊机(如焊接铝合金则需要用交流焊机),
半自动焊常出现的焊接缺陷,管道环焊缝平焊、仰焊两处位置经常是在进行热焊时由于熔池温度过高,焊道熔深增大,且因受重力作用,铁水下滴,造成焊道烧穿或在仰焊位置形成根焊内凹。
电极压力F电极压力的大小一方面影响电阻的数值,从而影响析热量的多少,另一方面影响焊件向电极的散热情况。过小的电极压力将导致电阻增大、析热量过多且散热较差,引起前期飞溅;过大的电极压力将导致电阻减小、析热量少、散热良好、熔核尺寸缩小,尤其是焊透率显著下降。因此从节能角度来考虑,应选择不产生飞溅的较小电极压力。此值与电流值有关,可参照文献中广为推荐的临界飞溅曲线见图5。目前均建议选用临界飞溅曲线附近无飞溅区内的工作点。
水中环境下,焊接时产生的飞溅物和熔渣会产生大量气泡,使水变浑浊。同时气泡表面又会大量反射电弧辉光,令焊接过程中确认焊点情况变得异常困难。因此,水下焊接也被称为是与锅炉焊接、高压焊接、高空焊接等并列的高难度焊接,需要具有极高技术水平的专门从业人员。