更新时间:2026-09-18 19:45:02 浏览次数:209 返回列表
氩弧焊之所以能获得如此广泛的应用,主要是因为有如下优点。
焊接质量好,纤维素焊条焊接的焊缝根部成形饱满,电弧吹力大,穿透均匀,焊道背面成形美观,抗风能力强,适于野外作业。减少焊接材料的消耗,与传统的由下向上焊接方法相比焊条消耗量减少20%-30%。
滤光玻璃的外面应安装保护板,保护滤光玻璃不被飞溅颗粒打坏。保护板一般采用玻璃板或塑料板。滤光板后面还可安装放大镜,用来更清晰地观察熔池,而滤光玻璃应具有足够的韧性,以防止被飞行物体碰撞后破裂。
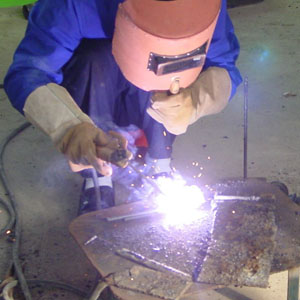
还有由于镜面里的影像与实际是相反的,手的动作与眼睛看到的也相反,很容易造成操作动作做反,这种错觉只有多练才能慢慢消除;再者镜面图像没有立体效果,表现为操作时熔易产生夹钨。
焊缝成形不良主要表现为外形尺寸超过规定的范围、高低宽窄不一、背面下凹等。焊缝成形差会影响焊接接头的强度,并造成应力集中等危害。 主要原因为:焊接参数选择不当;操作不熟练;送丝方法不当或不熟练;焊枪运走不均匀;熔池温度控制不好等。
因为交流氩弧焊时不需添加其他药品和元素来清除氧化膜,仅仅依靠电弧来清除氧化膜,可在纯净的焊接电弧下,依靠焊件自身金属完成金属连接,这样既不会太多的改变焊缝金属成分,造成焊缝金属与母材金属过大的机械性能差异。同时没有残留的化学药品腐蚀焊缝金属,也不会像氧气乙炔及电焊一样产生很多焊接缺陷。所以氩弧焊是目前所有的焊接方式中,焊接铝镁及其合金的较佳方式。
在选择钨电极时,一般直流焊接时,尽量选用铈钨极,交流氩弧焊时,因为纯钨级的整流效应小,对消除焊接过程的直流分量更有效,
钨极氩弧焊和等离子弧焊,影响这两种方法电弧稳定燃烧的主要焊接参数是焊接电流,为了在焊接过程中减小弧长变化对焊接电流大小的影响,宜采用下降特性弧焊电源。
三角形运法,焊接时焊条末端分别作连续的斜三角或正三角形运动,并向前移动。 斜三角形运条法适于焊接平、仰位置的T形接头焊缝和有坡口的横焊缝,特点是能够借焊条的摆动来控制熔化金属、焊缝成形良好。
打底焊。氩弧焊打底一般在平焊和两侧立焊位置定位焊三点,长度30~40mm,高度3~4mm。如果采用无高频引弧装置的焊机进行接触引弧,要看准位置,轻轻地点固,不得用力过猛。电弧引燃后移向始焊位置,稍微停顿3~5s,待出现清晰熔池后,即可往熔池内送丝。小直径管道的填丝,应采用靠丝法或内填丝法;大直径管道由于焊丝消耗较多,应采用连续送丝法。送丝速度以充分熔化焊丝和坡口边缘为准,焊丝与喷嘴保持一定角度。
需要管内充氩气保护进行焊接的钢管(如高合金钢管)要采取有效的充氩措施。对于可不充氩气保护的管道(中、低合金钢)可不采取充氩措施,但要采取措施防止空气在管内流动。
氩弧焊技术是在普通电弧焊的原理的基础上,利用氩气对金属焊材的保护,通过高电流使焊材在被焊基材上融化成液态形成熔池,使被焊金属和钨极惰性气体保护焊(TIG)的一种。是在氩气保护下,利用电弧热熔化母材和填充丝而形成接头的焊接方法。
产生未焊透和未熔合的原因:电流过小,焊速过快,间隙小,钝边厚,坡口角度小,电弧过长或电弧偏吹等。另外还有焊前清理不干净,尤其是铝氧化膜的清除;焊丝、焊炬和工件的位置不正确等。预防的对策是:正确选择焊接规范,选用适当的坡口形式和装配尺寸,熟练掌握操作技术等。
钢铁接触到氧炔焰很快就会熔化。利用这一性质,生产上常用氧炔焰来焊接或切割金属,通常称作气焊和气割。气焊;是利用氧炔焰的高温将两块金属熔接在一起,关键是要使高温下的金属不被空气中的氧气氧化。
夹渣是指焊后溶渣残存在焊缝中的现象。(1)夹渣的分类 a.金属夹渣:指钨、铜等金属颗粒残留在焊缝之中,习惯上称为夹钨、夹铜。 b.非金属夹渣:指未熔的焊条药皮或焊剂、硫化物、氧化物、氮化物残留于焊缝之中。冶金反应不完全,脱渣性不好。