
都说氩弧焊焊出鱼鳞纹才是好的,氩弧焊能焊出鱼鳞纹的才是专业焊工,究竟氩弧焊鱼鳞纹是怎么焊出来的,学氩弧焊需要多久的焊接基础才能学鱼鳞纹焊接技术呢?
适用范围:目前CO2气体保护焊广泛应用于机车制造、船舶制造、汽车制造、采煤机械制造等领域。适用于焊接低碳钢、低合金钢、低合金高强钢,但是不适合于焊接有色金属、不锈钢。尽管有资料显示CO2气体保护焊可以用于不锈钢的焊接,但不是焊接不锈钢的首选。
焊工不了解焊、割现场周围情况,不得进行焊、割。焊工不了解焊件内部是否安全时,不得进行焊、割。各种装过可燃气体、易燃液体和有毒物质的容器。未经清洗、排除危险性之前,不准进行焊、割。用可燃材料作保温层、冷却层、隔热设备的部位,或火星能飞溅到的地方,在未采取切实可靠的措施之前,不准焊、割。
结晶裂纹较常见的情况是沿焊缝中心长度方向开裂,为纵向裂纹,有时也发生在焊缝内部两个柱状晶之间,为横向裂纹。弧坑裂纹是另一种形态的,常见的热裂纹。
细节细节细节!焊前再准备,焊接工艺卡封塑后张贴在焊口附近便于焊工查看工艺参数;对施焊的焊口进行项目、材质、规格、焊口号、焊材进行标注;焊前再次确认焊材牌号,谨防错用焊材;
在平焊位置、横焊位置、立焊位置、仰焊位置进行的焊接分别称为平焊、横焊、立焊、仰焊。T形、十字形和角接接头处于平焊位置进行的焊接称为船形焊。在工程上常用的水平固定管的焊接,由于在管子360°的焊接中,有仰焊、立焊、平焊,所以称全位置焊接。当焊件接缝置于倾斜位置(除平、横、立、仰焊位置以外)时进行的焊接称为倾斜焊。
获得稳定的焊接质量是头等重要的。因此,焊前必须将电极与工件以及工件与工件间的接触表面进行清理。
后焊焊缝与先焊焊缝的连接处称为焊缝接头。由于受焊条长底限制,焊缝前后两段的接头是不可避免的,但焊缝的接头应力求均匀,并防止焊缝接头处过高、脱节、宽窄不一致等缺陷。
埋弧焊是以颗粒状焊剂为保护介质,电弧掩藏在焊剂层下的一种熔化极电焊接方法。埋弧焊的施焊过程由三个环节组成:1在焊件待焊接缝处均匀堆敷足够的颗粒状焊剂;2导电嘴和焊件分别接通焊接电源两级以产生焊接电弧;3自动送进焊丝并移动电弧实施焊接。
气保焊机焊丝的伸出长度,一般的焊丝的伸出长度约为汉斯的直径的10倍左右,并随焊接电流的增加而增加。气体的流量正常的焊接时,200A已下薄板焊接,CO2的流量为10L/min~25L/min.200A以上厚板焊接,CO2的流量为15L/min~25L/min.粗丝大规范自动焊为25L/min~50L/min。希望我们总结的这几点焊接诀窍能给大家带来帮助。
第三类是压力容器焊工证:是中华人民共和国特种设备作业人员证的一个工种,由国家质量监督检验检疫总局监制,省级质量技术监督部门决定具体的发证分级范围,负责对考核发证工作的日常监督管理。
按裂纹产生的原因分,又可把裂纹分为:(1)再热裂纹:接头冷却后再加热至500~700℃时产生的裂纹。再热裂纹产生于沉淀强化的材料(如含Cr、Mo、V、Ti、Nb的金属)的焊接热影响区内的粗晶区,一般从熔合线向热影响区的粗晶区发展,呈晶间开裂特征。
根焊完成后,应立即进行焊层清理,紧接着进行热焊层及填充层的焊接;填充层的焊接缺陷主要为气孔、夹渣和未熔合。填充焊时保持短弧焊接;采用直线运条或稍作摆动;自上而下不断调整焊枪倾角,使焊丝保持如图2所示角度;每层焊接完毕,必须先用磨光机或电动钢丝刷将熔渣清理干净,再焊下一层;
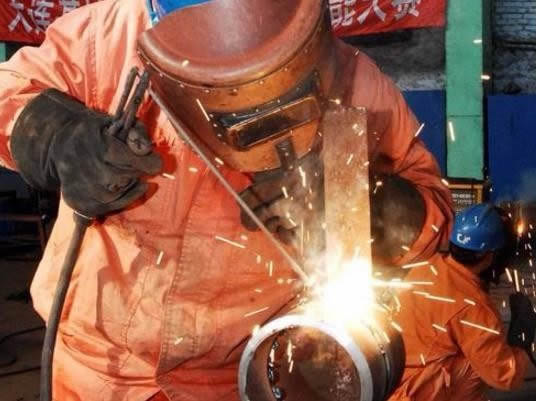
操作准则: 一、必须穿戴好必要的劳保,电焊工焊接时须使用焊妆面罩,清渣时应戴防护眼镜,气焊(割)工应带防护眼镜。二、严禁在有压力的容器管路上焊接,在距焊接场所5m以内严禁存放易燃易爆物品,装过易燃介质器焊接时,须用碱水或蒸气彻底清洗指残介质,扣开刀孔或手孔确实无误后,方可旋焊。
等离子弧焊的主要工艺参数有焊接电流、焊接速度、保护气流量、离子气流量、焊枪喷嘴结构与孔径等。
安全为上。焊前要拿稳,焊点要看准,引弧成败在一瞬,平焊、立焊、对角焊,埋弧、氩弧全展现。那么焊工入门哪里学呢?
在平焊位置、横焊位置、立焊位置、仰焊位置进行的焊接分别称为平焊、横焊、立焊、仰焊。T形、十字形和角接接头处于平焊位置进行的焊接称为船形焊。在工程上常用的水平固定管的焊接,由于在管子360°的焊接中,有仰焊、立焊、平焊,所以称全位置焊接。当焊件接缝置于倾斜位置(除平、横、立、仰焊位置以外)时进行的焊接称为倾斜焊。
对接接头是应用较多的接头形式。当被焊工件较薄(板厚小于6毫米)时,在焊接接头处只要留有一定间隙就能保证焊透。当焊件厚度大于6毫米时,为了保证能焊透按板厚的不同,需要在接头处开处一定形状的坡口。对接接头常见的坡口形状。