更新时间:2026-10-14 04:36:02 浏览次数:364 返回列表
采用熔点低于被焊金属的钎料(填充金属)熔化之后,填充接头间隙,并与被焊金属相互扩散实现连接。钎焊过程中被焊工件不熔化,且一般没有塑性变形。
一步提升,另外这个行业技术性也比较强,这也是由这个工种决定的,工资待遇一般也都比较好,主要可从事于大型钢构企业、机加工企业、路桥工程等企业,并且技术比较好的话也可以独立创业。
管口组对:管口组对直接影响根焊质量,必须严格按焊接工艺参数进行,控制坡口钝边控制在0.5~2.0mm范围内;坡口间隙严格控制在2.5~3.5mm,管口顶部为2.5mm,管口底部为3.5mm。如图1所示。
焊接中突然出现故障应及时察看主机有无异常,若主机异常则应立即关闭焊机电源,由于二氧化碳焊机大都有异常保护如温度异常、电压保护异常等,如发现主机面板异常灯亮,经过5-10分钟的冷却等待或开关机后仍未排除,则需电工维修解决。
镀锌电焊网是铁质筛网中防腐蚀性能较高的,同样也是铁质网类中用途较广的网类之一,其高效的防腐蚀性能在养殖业,建筑业等多方面都倍受喜爱。其平滑整齐的网面,不但增加了本身的美感,而且也能起到一定的装饰作用。
问题三:为了在焊接中保护眼睛,应该选择什么样的遮光号呢? 答:一些人认为遮光率是与保护眼睛的程度相联系的,因此数值越大越能更好的保护眼睛。但是实际上光控面罩能过滤掉绝大部分的有害紫外线和红外线,所以遮光号的选择只是舒适不舒适的问题。遮光号的数值只是表示了特定遮光号下所提供的遮光水平,焊接工人应该选择一种较舒适的方式,并且要在特定应用条件下保持好的可见度。
白钢氩弧药芯焊丝也是自保焊丝的一种,如TGF308这类焊材标号相对于实心的ER开头的焊丝,内部充满了药粉。焊丝铁水量很少,和普通实心打底焊接有很大的区别,这种焊丝内部的的药粉占很大的比例。在建立融池后,铁水和药渣一起流动。焊缝融池不好观察,在焊接时候不能采用实心氩弧焊丝的单边点送丝焊接了。
试验检测气体纯度时,应找一块厚废钢板,打磨出一块露出金属光泽。 一步,对打磨区域自熔。第二步,对自熔部分填充焊丝焊接。第三步,对焊缝表面进行自熔。第四步,对自熔部分进行填丝焊接。
焊接能力训练点,通过对简单工件进行焊接,培养学生的焊接工艺分析能力,动手操作能力,为今后从事生产技术工作打下坚实的基础。
压焊:是在加压条件下,使两工件在固态下实现原子间结合,又称固态焊接。常用的压焊工艺是电阻对焊,当电流通过两工件的连接端时,该处因电阻很大而温度上升,当加热至塑性状态时,在轴向压力作用下连接成为一体。
焊丝采用与管道化学成分相同或相当的焊丝,焊丝直径以Φ1.6~Φ2.0mm为宜,焊丝表面不得有锈蚀和油污等。
手工钨极氩弧焊时选择电源的种类和极性的方法,手工钨极氩弧焊的电源有直流电源和交流电源,直流电源有直流正接法和直流反接法。
管道的焊接过程中出现磁偏吹现象,使手工氩弧焊封底焊接难以进行,发现这种磁偏吹主要出现在管道的对接接头,而且是在管道即将封闭的几个焊口处检测结果显示出未熔合现象更为严重。
主要控制焊接电流、焊接速度、氩气流量三个参数。与手工焊相比,电弧和熔池可见,操作方便;可焊接活性金属的薄板结构;焊缝质量好,接头强度可达母材的80%~90%。1930年美国发明惰性气体保护焊,1957年中国开始使用钨极氩弧焊。可焊接不锈钢、高温合金、钛合金、铝合金等材料,用于核能、航空航天、船舶、电子、冶金等工业。
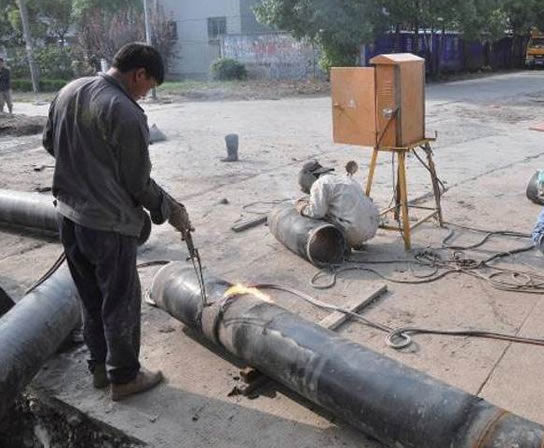
焊接时外观缺陷(表面缺陷)是指不用借助于仪器,从工件表面可以发现的缺陷。常见的外观缺陷有咬边、焊瘤、凹陷及焊接变形等,有时还有表面气孔和表面裂纹。单面焊的根部未焊透等。
防止焊瘤的措施:使焊缝处于平焊位置,正确选用规范,选用无偏芯焊条,合理操作。
工艺参数不合适产生的缺陷1、电流过大:咬边、焊道表面平而宽、氧化或烧穿。2、电流过小:焊道窄而高、与母材过渡不圆滑、熔合不良、未焊透或未溶合。 3、焊速太快:焊道细小、焊波脱节、未焊透或未熔合、坡口未填满。 4、焊速太慢:焊道过宽、余高过大、突瘤或烧穿。5、电弧过长:气孔、夹渣、未焊透、氧化。
弧柱电场强度较高比之熔化极气体保护焊有如下特点:(1)设备调节性能好,由于电场强度较高,自动调节系统的灵敏度较高,使焊接过程的稳定性提高;
电子束焊机:核心是电子枪,它是完成电子的产生、电子束的形成和会聚的装置,主要由灯丝、阴极、阳极、聚焦线圈等组成。灯丝通电升温并加热阴极,当阴极达到2400K左右时即发射电子,在阴极和阳极之间的高压电场作用下,电子被加速(约为1/2光速),穿过阳极孔射出,然后经聚焦线圈,会聚成直径为0.8~3.2mm的电子束射向焊件,并在焊件表面将动能转化为热能,使焊件连接处迅速熔化,经冷却结晶后形成焊缝。
首先咱们讲一下一次能焊接成功的薄板焊接。加固好以后,根据钢板的厚度,调合适的电流,要知道,任何美观的焊道都要以合适的电流和完美的操作手法为基础.以4毫米的钢板为例,3.2mm的焊条,电流125-130,采用正圆法或者斜圆法,在焊道的上方稍微停留一下,防止出现咬边的现象。收弧稍微点两下,防止出现裂纹。