更新时间:2026-10-21 08:00:02 浏览次数:231 返回列表
焊接作业对周围工作环境的要求,?焊接是制造业中的一个重要组成部分,并且发展迅速,因此给焊接产业带来了新的发展机遇,氩弧焊、气保焊、下向焊等技术类工种在就业日趋艰难的情况下,仍然是一枝独秀。因为很多人都看到了焊接这个行业的就业和发展前途,所以越来越多的人进入到了焊接行业。
常用电弧焊方法:手弧焊手弧焊是各种电弧焊方法中发展较早、目前仍然应用较广的一种焊接方法。它是以外部涂有涂料的焊条作电极和填充金属,电弧是在焊条的端部和被焊工件表面之间燃烧。涂料在电弧热作用下一方面可以产生气体以保护电弧,另一方面可以产生熔渣覆盖在熔池表面,防止熔化金属与周围气体的相互作用。
大约二三十年前,补锅匠还是一个非常受欢迎的手工艺职种,他们走街串巷,利用熔融的金属液体来填补破损金属器皿的孔洞和裂缝,化腐朽为神奇。只是随着时代的发展,补锅匠也逐渐消失了,如今补锅匠这个词的引申义被用来代指临危受命接管局面的领导、教练等。
一:看焊机的好与坏,有的焊机出气不均匀气保护不及时二:是跟电流有关系一般不锈钢0.45厚以下的电流调到45至85就可以了 1、滞后送气,收枪以后,枪口不要离开,再吹一会儿。2、提前送气,焊之前,先对空打火,有气了再打火。3、检查气体纯度,直接换一瓶氩气试一下。
对于氩弧焊可能很多人并不是太了解,因为我们平时接触的并不多,而今天要为大家介绍的就是氩弧焊的相关知识,内容有:氩弧焊的焊接方法、常见焊接缺陷及预防、影响人体的有害因素。可能这几点也是很多人都想要掌握的知识,小伙伴们快来围观吧!
成本低:经综合测定,发现氩电联焊比手工电弧焊可以降低施工综合成本10%——20%,比氩弧焊可以降低施工综合成本5%——15%,而且焊口成型好,返修率低,降低了综合成本。
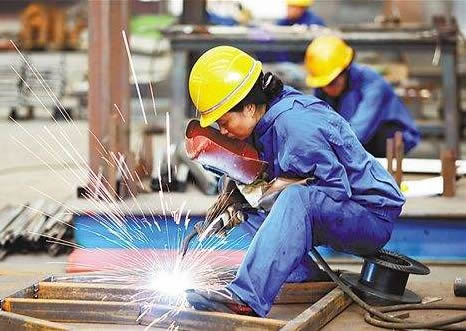
引弧的方法包括以下两类: 1)不接触引弧:是指利用高频电压使电极末端与焊件间的气体导电产生电弧。焊条电弧焊很少采用这种方法。2)接触引弧:引弧时先使电极与焊件短路,再拉开电极引燃电弧。根据操作手法不同又可分为敲击法和划檫法两种。
操作前应首先检查焊机和工具,如焊钳和焊接电缆的绝缘、焊机外壳保护接地和焊机的各接线点等,确认安全合格方可作业。高压焊工及高压焊工培训指焊工及学员焊的焊缝达到焊缝.
焊接操作方法(1)左焊法(右→左):余高小,宽度大,飞溅小,便于观察焊缝,焊接过程稳定,气保效果好(有色金属必须用左焊法),但溶深较浅。2)右焊法(左→右):余高大,宽度小,飞溅大,便于观察熔池,熔深深。
气保焊机当电流在200A以上时,则电弧电压的计算公式如下。U=0.04I+20±2(V)焊接速度半自动焊接时,熟练的焊工的焊接速度为18m/h~36m/h;自动焊时,焊接速度可高达150m/h。
焊缝的起头和收尾 1)焊缝的起头提问:为什么要把焊缝的起头和收尾拿出来单讲?焊缝的起头就是指开始焊接的部分,由于引弧后不可能迅速使这部分金属温度升高。所以起点部分的熔深较浅,焊缝余高较高。为了减少这种现象,可以采用较长的电弧对焊缝的起头处进行必要的预热,然后适当地缩短电弧的长度再转入正常焊接。
气保焊是什么意思?气保焊是一种二氧化碳或氩气保护的焊接方法,采用的是焊丝,不需要用到焊条。气保焊在使用中需要很高的技巧,正确的焊接方法可有效的提高焊接质量。做为一个新手,需要了解哪些气保焊操作知识呢?一些行业内人员对于刚入行的新手又有哪些气保焊技巧分享?下面贤集网小编整理了一些关于气保焊初学者的技巧,以仅大家学习。
有压力或密闭的管道、容器,不准焊、割。焊、割部位附近有易燃、易爆物品,在未作清理或未采取防护措施之前,不准焊、割。附近有与明火作业相抵触的工种在作业时,不准焊、割。、与外单位相连的部位,在没有弄清有无险情,或明知存在危险而未采取防护措施之前,不准焊、割。
什么叫电弧?在两电极间的气体介质中强烈而持久的放电现象称之为电弧,电弧放电时,一方面产生高温,同时产生强光,手弧焊就是利用电弧产生的高温熔化焊条和焊件,使两块分离的金属熔合在一起,从而获得牢固的接头。
白钢氩弧药芯焊丝也是自保焊丝的一种,如TGF308这类焊材标号相对于实心的ER开头的焊丝,内部充满了药粉。焊丝铁水量很少,和普通实心打底焊接有很大的区别,这种焊丝内部的的药粉占很大的比例。在建立融池后,铁水和药渣一起流动。焊缝融池不好观察,在焊接时候不能采用实心氩弧焊丝的单边点送丝焊接了。
焊接变形应力小,由于电弧受氩气流的压缩和冷却作用,电弧热量集中,且氩弧的温度又很高,故热影响区小,故焊接时应力与变形小,特别造用于薄件焊接和管道打底焊。
熔化极气体保护焊选用电源时须考虑配合的送丝系统。这一点在后面谈到其焊接时要详细说明。当焊丝直径较细时(φ≤1.6mm),可用等速送丝系统配合平特性弧焊电源。当焊丝直径较粗时(φ>1.6mm),宜用变速送丝系统配合缓降特性弧焊电源,通常可采用弧焊整流器。而铝及其合金的焊接,则可用矩形波交流弧焊电源。
焊接生产的特点:(1)、节省金属材料,结构重量轻。(2)、以小拼大、化大为小,制造重型、复杂的机器零部件,简化铸造、锻造及切削加工工艺,获得较佳技术经济效果。 (3)、焊接接头具有良好的力学性能和密封性。(4)、能够制造双金属结构,使材料的性能得到充分利用。