更新时间:2026-09-23 11:18:02 浏览次数:167 返回列表
检查CO2气有无泄露;检查CO焊枪与CO2送丝装置连接处内六角螺丝是否拧紧,CO2焊枪是否松动。检查CO2送丝装置电缆及气管是否包扎并固定好;检查CO2送丝装置矫正轮、送丝轮磨损及时更换。
如今电焊高级人才需求量大, 随着我国社会和经济的发展,我国的制造业也将逐渐地向高端制造业发展,高端制造业中很多的都将是重工业,所以在未来,我国需要的人才将从简单的生产线工人向具有一定专业技能的制造业人才发展,而在任何一个重工业制造业中,电焊工都将是里面极其需要的人才。
熔焊:是在焊接过程中将工件接口加热至熔化状态,不加压力完成焊接的方法。熔焊时,热源将待焊两工件接口处迅速加热熔化,形成熔池。熔池随热源向前移动,冷却后形成连续焊缝而将两工件连接成为一体。
烧穿是锅炉压力容器产品上不允许存在的缺陷,它完全破坏了焊缝,使接头丧失其联接飞及承载能力。防治措施:选用较小电流并配合合适的焊接速度,减小装配间隙,在焊缝背面加设垫板或药垫,使用脉冲焊,能有效地防止烧穿。
由于焊接时产生强烈火的可见光和大量不可见的紫外线,对人的眼睛有很强的刺激伤害作用,长时间直接照射会引起眼睛疼痛、畏光、流泪、怕风等,易导致眼睛结膜和角膜发炎(俗称电光性眼炎)。
目地是把铁素体化的铸铁件淬火成马氏体,进而提升钢的强度、抗压强度和耐磨性能,充分发挥钢才的特性发展潜力。但淬火马氏体并不是调质处理规定的*终机构。因而在淬火后,务必配上适度的回火。淬火马氏体在不一样的回火温度下,能够有不一样的物理性能,以考虑各种专用工具或零件的应用规定。
所谓焊补,就是将熔化的金属液体浇注于需要连接的部件边缘处,等金属液体遇冷凝固后再通过锻打、研磨去除外观毛刺的焊接手法。这些专业术语听起来未免有些生硬,可是说到利用焊补这门手艺来吃饭的补锅匠,大家可能就会恍然大悟了。
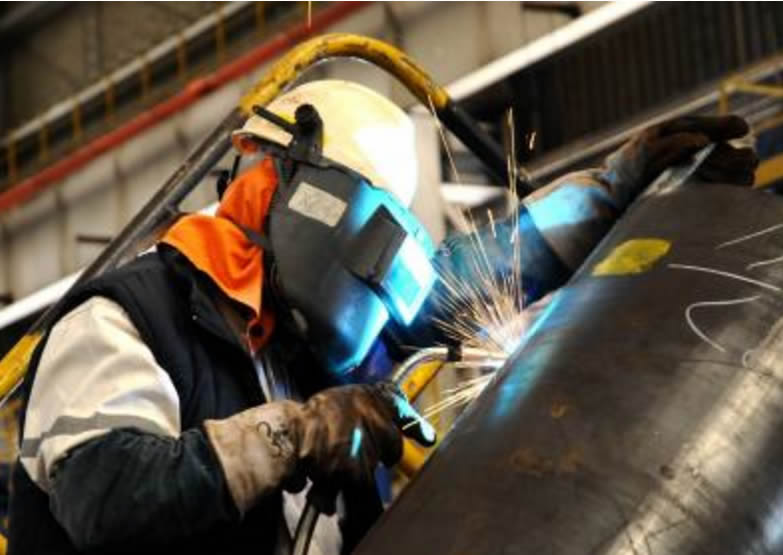
电弧焊过程中通常会采取以下措施:(1)在焊接过程中,对熔化金属进行机械保护,使之与空气隔开。保护方式有三种:气体保护、熔渣保护和气-渣联合保护。
接头方法得当,焊缝正反两面均匀平滑且内部无缺陷;方法不当,则易产生焊瘤、余高超高、凹陷、脱节等缺陷。接头质量的好坏与引弧、焊缝收尾的质量有关。一般来说,引弧迅速得当,采用预热或前道焊接收尾处有温度保持较高,则焊缝头容易、接头质量好。若更换焊条动作缓慢或引弧时电弧不稳定,则不能获得良好的焊缝接头。
在使用过程中裂纹能继续扩展以致发生脆性断裂。所以裂纹是较危险的缺陷,必须完全避免。
电极压力F电极压力的大小一方面影响电阻的数值,从而影响析热量的多少,另一方面影响焊件向电极的散热情况。过小的电极压力将导致电阻增大、析热量过多且散热较差,引起前期飞溅;过大的电极压力将导致电阻减小、析热量少、散热良好、熔核尺寸缩小,尤其是焊透率显著下降。因此从节能角度来考虑,应选择不产生飞溅的较小电极压力。此值与电流值有关,可参照文献中广为推荐的临界飞溅曲线见图5。目前均建议选用临界飞溅曲线附近无飞溅区内的工作点。
电渣焊的分类及应用,电渣焊的分类:丝极电渣焊、板极电渣焊、熔嘴电渣焊和管极电渣焊等。
对焊件馈电进行电焊时,应遵循下列原则:①尽量缩短二次回路长度及减小回路所包含的空间面积,以节省能耗;②尽量减少伸入二次回路的铁磁体体积,特别是避免在焊接不同焊点时伸入体积有较大的变化,以减小焊接电流的波动,保证各点质量衡定(在使用工频交流时)。
焊接位置种类根据GB/T3375—94《焊接术语》的规定,焊接位置,即熔焊时,焊件接缝所处的空间位置,可用焊缝倾角和焊缝转角来表示。有平焊、立焊、横焊和仰焊位置等。
电弧引燃后要在焊件开始的地方预热3~5s,形成熔池后开始送丝。焊接时,焊丝焊枪角度要合适,焊丝送入要均匀。焊枪向前移动要平稳、左右摆动 是二边稍慢,中间稍快。要密切注意熔池的变化,池熔池变大、焊缝变宽或出现下凹时,要加快焊速或重新调小焊接电流。