
碱性焊条脱硫、脱磷能力强,药皮有去氢作用。焊接接头含氢量很低,故又称为低氢型焊条。碱性焊条的焊缝具有良好的抗裂性和力学性能,但工艺性能较差,一般用直流电源施焊,主要用于重要结构(如锅炉、压力容器和合金结构钢等)的焊接。
挠性焊枪,为了在狭窄看不到的空间施焊,必须要将焊枪(通常为钨极氩弧焊焊枪,为的是氩弧焊打底焊时使用)弯曲,便出现了挠性钨极氩弧焊焊枪;目前在焊机焊材店都有卖,也可以自己改装。其它准备工作与平时焊接管道相似。
什么叫电弧?在两电极间的气体介质中强烈而持久的放电现象称之为电弧,电弧放电时,一方面产生高温,同时产生强光,手弧焊就是利用电弧产生的高温熔化焊条和焊件,使两块分离的金属熔合在一起,从而获得牢固的接头。
今天以12mm厚碳钢,坡口角度30°的对接板为例进行讲解,选用小口瓷嘴进行打底,今天选用7号瓷嘴,小瓷嘴能够更好的保护坡口内部,防止破口内部保护不良。
手工钨极氩弧焊时选择电源的种类和极性的方法,手工钨极氩弧焊的电源有直流电源和交流电源,直流电源有直流正接法和直流反接法。
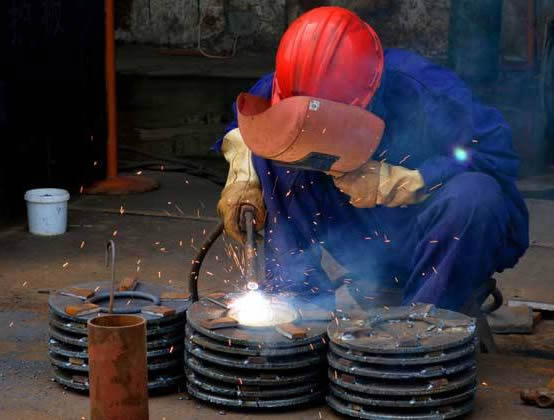
还有由于镜面里的影像与实际是相反的,手的动作与眼睛看到的也相反,很容易造成操作动作做反,这种错觉只有多练才能慢慢消除;再者镜面图像没有立体效果,表现为操作时熔易产生夹钨。
运条方法,圆圈形运条熔池温度高于月牙形运条温度,月牙形运条温度又高于锯齿形运条的熔池温度,在12mm平焊封底层,采用锯齿形运条,并且用摆动的幅度和在坡口两侧的停顿,有效的控制了熔池温度,使熔孔大小基本一致,坡口根部未形成焊瘤和烧穿的机率有所下降,未焊透有所改善,使乎板对接平焊的单面焊接双面成形不再是难点。
手工电弧焊的引燃方法是采用接触法。具体应用时又可分为划擦法和敲击法两种。划擦法引弧动作似划火柴,对初学者来说易于掌握,但容易损坏焊件表面。敲击法引弧由于焊条端部与焊件接触时处于相对静止的状态,操作不当,容易造成焊条粘住焊件。此时,只要将焊条左右摆动几下就可以脱离焊件。
根焊道经过打磨清理后,存在着薄厚不均的情况。由于半自动焊熔池温度高、熔深大,在根焊道较薄的位置假如仍然采用常规的方法进行焊接,极有可能将根焊金属全部熔化而出现烧穿现象。
引弧的方法包括以下两类: 1)不接触引弧:是指利用高频电压使电极末端与焊件间的气体导电产生电弧。焊条电弧焊很少采用这种方法。2)接触引弧:引弧时先使电极与焊件短路,再拉开电极引燃电弧。根据操作手法不同又可分为敲击法和划檫法两种。
氩弧焊的操作手法:其优点因为电流大、和间隙小,所以生产效率高,操作技能容易掌握。其缺点是用于打底的话因为操作者看不到钝边熔化和反面余高情况,所以容易产生未熔合和得不到理想的反面成形。
第三类是压力容器焊工证:是中华人民共和国特种设备作业人员证的一个工种,由国家质量监督检验检疫总局监制,省级质量技术监督部门决定具体的发证分级范围,负责对考核发证工作的日常监督管理。
焊缝中的液态金属流到加热不足未熔化的母材上或从焊缝根部溢出,冷却后形成的未与母材熔合的金属瘤即为焊瘤。焊接规范过强、焊条熔化过快、焊条质量欠佳(如偏芯),焊接电源特性不稳定及操作姿势不当等都容易带来焊瘤。在横、立、仰位置更易形成焊瘤。
焊接过程中的热变形在冷却后不能完全消除,产生残余变形和热应力。解决方案: a)热处理工艺降低了热应力; b)降低焊接区域周围的刚度,从根本上减少内应力的产生。 较小焊接量 a、较好的焊接方法是较少的焊接,减少焊接数量,减少焊接长度。 b、焊接强度始终低于母材 c、焊接过程中的热应力总是影响材料的性能。
支撑点焊枪的瓷嘴轻轻靠挨焊接坡口焊枪悬空“摇把”弧长容易控制,对打底技能要求低。并且“摇把”劳动疲劳程度要低些。手法操作用手腕摆动焊把,更准确的说法应该是滚动(以弧长为直径的圆球)焊把。?不摆动或稍摆动“摇把”无需刻意的去熔化焊丝,并且摆动更容易熔化坡口,更容易避免未融合、内咬边。
等离子弧焊的主要工艺参数有焊接电流、焊接速度、保护气流量、离子气流量、焊枪喷嘴结构与孔径等。
在施焊过程中,当电焊机发生故障而需要检查电焊机时,须切断电源后才能进行。禁止在通电情况下用手触动电焊机的任何部分,以免发生事故。