
钍钨极电子发射能力强,允许的电流密度高,电弧燃烧较稳定,但钍有一定的放射性,使用受到一定限制。(红色)
气压焊和气焊一样,气压焊也是以气体火焰为热源。焊接时将两对接的工件的端部加热到一定温度,后再施加足够的压力以获得牢固的接头。是一种固相焊接。气压焊时不加填充金属,常用于铁轨焊接和钢筋焊接。
压焊是在焊接过程中,对焊件施加压力(加热或不加热)以完成焊接的方法。如电阻焊、摩擦焊等。 钎焊是在焊接过程中,采用比母材熔点低的金属材料作钎料,将焊件和钎料加热到高于钎料但低于母材熔点的温度,利用液态钎料润湿母材,充填接头间隙并与母材相互扩散实现连接焊件的方法。如软钎焊(加热温度在450度以下?锡焊)硬钎焊(加热温度在450度以上?铜焊)。
产生咬边的主要原因:是电弧热量太高,即电流太大,运条速度太小所造成的。焊条与工件间角度不正确,摆动不合理,电弧过长,焊接次序不合理等都会造成咬边。直流焊时电弧的磁偏吹也是产生咬边的一个原因。某些焊接位置(立、横、仰)会加剧咬边。咬边减小了母材的有效截面积,降低结构的承载能力,同时还会造成应力集中,发展为裂纹源。
第二类是焊工证是职业资格证:是由各省、地市的人力资源与社会保障局(厅)统一组织考试,证书盖有该地市职业资格鉴定的公章,证书样本是全国统一的,但是省、地市并不是统一考试。
钨极氩弧焊时,主要采用高频高压引弧法或脉冲引弧法。这两种方法都是将钨极接近工件,但是不接触,它们中间留有2~5mm的间隙。这两种方法的电压都很高,达到2000~3000V。引弧时利用高压击穿电极与工件的空间,形成火花放电,在高压作用下,电弧空间形成很强的电场,加强了阴极发射电子及电弧空间的电离作用,使电弧空间由火花放电或辉光放电很快就转变到电弧放电。
焊工分好多种多样,普焊,氩弧焊机,二保焊,甲基纤维素焊等许多,焊工熟练了,技术性做到及致都是一个非常好的技艺,由于要是撇开这种不一样的制造行业而言,焊工工资能够从3000到过万不一。所以到电焊工培训学校学习电焊是不容小觑的。
因此,气割一般只用于低碳钢、低合金钢和钦及钦合金。气割是各个工业部门常用的金属热切割方法,也是焊工培训学校必学的技能,特别是手工气割使用灵活方便,是工厂零星下料、废品废料解体、安装和拆除工作中不可缺少的工艺方法。
平角焊缝的焊接方法分为两种,一种是可以一次焊接成型的薄板,另外一种是两块厚板的对接,这个就需要排焊,一次焊接不能成功。
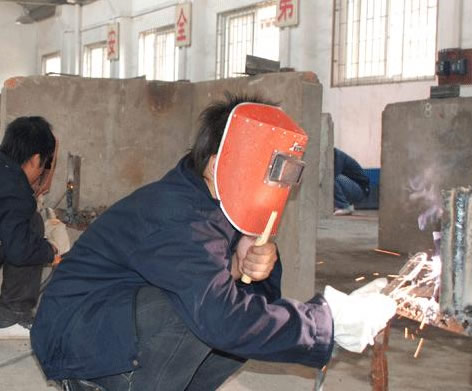
操作前应首先检查焊机和工具,如焊钳和焊接电缆的绝缘、焊机外壳保护接地和焊机的各接线点等,确认安全合格方可作业。高压焊工及高压焊工培训指焊工及学员焊的焊缝达到焊缝.
焊缝形式及形状尺寸 (一)焊缝形式焊缝按不同分类方法可分为下列几种形式: 1)对接缝:在焊件的坡口面间或一零件的坡口面与另一零件表面间焊接的焊缝。2)角焊缝:沿两直交或近直交零件的交线所焊接的焊缝。 3)端接焊缝:构成端接接头所形成的焊缝。4)塞焊缝:两零件相叠,其中一块开圆孔,在圆孔中焊接两板所形成的焊缝,只在孔内焊角焊缝者不称塞焊。
人类发明焊接技术的历史可以追溯到数千年前,三星堆遗迹中已经发现了采用焊补工艺进行青铜器接合的痕迹。在中国青铜器技术传入日本后,焊补工艺也随之漂洋过海,弥生时代的日本本土制青铜器也大量采用了焊补工艺。欧洲大陆的德法两国从中世纪时代起就以高超的金属铸、锻造技术闻名于世,与之匹配的接合技术也有较大发展。
氩弧焊的操作手法:其优点因为电流大、和间隙小,所以生产效率高,操作技能容易掌握。其缺点是用于打底的话因为操作者看不到钝边熔化和反面余高情况,所以容易产生未熔合和得不到理想的反面成形。
水中环境下,焊接时产生的飞溅物和熔渣会产生大量气泡,使水变浑浊。同时气泡表面又会大量反射电弧辉光,令焊接过程中确认焊点情况变得异常困难。因此,水下焊接也被称为是与锅炉焊接、高压焊接、高空焊接等并列的高难度焊接,需要具有极高技术水平的专门从业人员。
自保护药芯焊丝半自动焊。自保护药芯焊丝半自动焊特别适用于户外有风的场合,它不使用CO2,靠药芯产生的气体保护,抗风性好,可用于管道的高熔敷率的全位置焊。目前,以林肯公司生产的自保护药芯焊丝为各国所认同,其品牌有NR-207、NR-204-H、NR-208-H等多种,可适用于X70、X80等管道的立下向焊。但该方法在打底焊时,焊根易出现未熔合的缺陷。
克服磁偏吹的方法:1)在操作上适当调节焊条倾角,采用短弧焊并将焊条朝偏吹方向倾斜。 2)在角焊缝焊接时容易发生磁偏吹现象,采用分段退焊法以及适当减小焊接电流,也能有效地克服磁偏吹。 3)采用交流焊接代替直流焊接。当采用交流电焊接时,因变化的磁场在导体中产生感应电流,而感应电流所产生的磁场削弱了焊接电流所引起的磁场,从而控制了磁偏吹。4)在板材的对接焊缝焊接中通过加引弧板和熄弧板,避免焊接引弧和熄弧区磁偏吹造成电弧不稳在焊道接头处产生缺陷。