
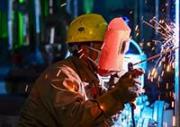
对于全位置坡口,施工时通常采用以下方法:①在保证焊接质量的前提下,选用较小的焊接规范,以防止焊穿;②焊接时,先在平焊部位焊30~50mm长的焊缝来为平焊加强面作准备;③仰焊时,起头的焊缝要尽可能薄,同时仰焊的接头要叠加10~20mm;④为了增加中间部位的填充量,运条主要采用月牙形运条方式。
焊接过程中,熔化金属自背面流出,形成的穿孔缺陷称为烧穿。产生的原因与未焊透正好相反。熔池温度过高和焊丝送给不及时是主要原因。烧穿能降低焊缝强度,引起应力集中和裂纹。烧穿是不允许的缺陷,必须补焊。预防方法是工艺参数合适,装配尺寸准确,操作技术熟练。
焊缝成形不良主要表现为外形尺寸超过规定的范围、高低宽窄不一、背面下凹等。焊缝成形差会影响焊接接头的强度,并造成应力集中等危害。 主要原因为:焊接参数选择不当;操作不熟练;送丝方法不当或不熟练;焊枪运走不均匀;熔池温度控制不好等。
初级电焊怎么开始学,初学电焊者较先学到的就是平焊了,其实平焊是电焊运条中较简单的一种就是入门较基本的基础其次是立旱、仰旱,其实电焊并不是很难学在实际操作中理论基本用不上只是在考证时需要,学电焊我认为较重要的是要练习,多多的练习,不过我相信不管你学什么,只要用心,你学的就很快!
一般来说,焊接是一种利用加热或加压的方式接合金属或其他热塑性塑料,在焊接接头处形成冶金结合,使之连接为整体的工艺技术。相互连接的材料可以是同种金属,也可能是异种金属,甚至是金属和陶瓷。
管道焊接常用的方法有焊条电弧焊(SMAW)、埋弧焊(SAW)、钨极气体保护焊(GTAW)、熔化极气体保护焊(GMAW)、药芯焊丝电弧焊(FCAW)和下向焊等几种。
水中环境下,焊接时产生的飞溅物和熔渣会产生大量气泡,使水变浑浊。同时气泡表面又会大量反射电弧辉光,令焊接过程中确认焊点情况变得异常困难。因此,水下焊接也被称为是与锅炉焊接、高压焊接、高空焊接等并列的高难度焊接,需要具有极高技术水平的专门从业人员。
弧焊整流器:近年来,弧焊整流器也得到了普遍应用。它是通过整流器把交流电转变直流电。它即弥补了交流电焊机电弧稳定性不好的缺点,又比一般直流弧焊发电机结构简单,维修容易,噪声小。

电焊时焊条离焊件多远电焊的原理是通过常用的220V或380V电压,通过电焊机里的变压器降低电压,增强电流,并使电能产生巨大的电弧热量融化焊条和钢铁,而焊条熔融使钢铁之间的融合性更高。电弧焊是应用较广泛的焊接方法,包括手弧焊、埋弧焊、钨极气体保护电弧焊、等离子弧焊、熔化极气体保护焊等。
大家好,我是焊接工艺追梦人,也是一名有着16年焊接经验的天然气管道电焊工,感谢大家的关注和留言,我会一一的回复大家!主页有免费的电焊教学视频,欢迎观看,希望您能提出宝贵的意见。
我个人认为焊接速度要快,不然速度慢的话,焊缝高温氧化了。颜色就会很难看。当然电流要大,这就要看个人技术水平。温度要控制好保护再好些其实碳钢也能焊接出来黄色的或者是带点紫红色。
高性能焊机的CO2气体保护半自动或全自动焊。目前,国外相继生产了对焊接电流和电压波形进行适时控制或对输出特性进行电能控制的高性能电源,林肯公司的STT表面张力过渡焊接技术就属于波形控制的范畴。基于焊接设备性能的提高,使得管道半自动及全自动CO2气保焊得以很好实现,这就大大提高了焊接效率和焊接质量。
所谓高压焊工就是从事高压容器类焊接工作的du焊工,是在工作zhi的过程中不断学习得了的工作技术,到市dao一级技术监督局定点的焊工培训考试机构去学习和考试。电弧放电。这样就完成了引弧过程。引弧时需要高电压击穿电弧空间,为了安全而采用高频或脉冲电压。这样的焊工称高压焊工。
电焊是个有一定风险性的作业,焊工培训学校在对学员进行焊工培训时,须要注意下面几点:1.在下雨、下雪时,不得进行露天施焊。2.在高处作业时,不准将焊接电缆放在电焊机上;横跨道路的焊接电缆须装在铁管内,防止被压破漏电;施焊前,应先检查周围不得有易燃易爆物品,井系好安全带。
增大焊接电流能提高生产效率。使熔深增大,但电流过大易造成焊缝咬边和烧穿等缺陷,降低接头的机械性能。焊接时,焊接电流的选择可以从以下几个方面考虑: 1)根据焊条直径和焊件厚度选择。焊条直径越大,焊件越厚,要求焊接电流越大。平焊低碳钢时,焊接电流I(单位A)与焊条直径d(单位mm)的关系式为: I=(35---55)d 。
人类发明焊接技术的历史可以追溯到数千年前,三星堆遗迹中已经发现了采用焊补工艺进行青铜器接合的痕迹。在中国青铜器技术传入日本后,焊补工艺也随之漂洋过海,弥生时代的日本本土制青铜器也大量采用了焊补工艺。欧洲大陆的德法两国从中世纪时代起就以高超的金属铸、锻造技术闻名于世,与之匹配的接合技术也有较大发展。