更新时间:2026-11-04 09:27:01 浏览次数:317 返回列表
单元4、常见的焊接缺陷及其产生的原因在焊接过程中,由于焊接规范选择、焊前准备和操作不当,会产生各种焊接缺陷,常见的有。(一)焊缝尺寸不符合要求主要是指焊缝过高或过低、过宽或过窄及不平滑过渡的现象。产生的原因是: 1、焊接坡口不合适。2、操作时运条不当。3、焊接电流不稳定。4、焊接速度不均匀。 5、焊接电弧高低变化太大。
工作原理:氩弧焊在主回路、辅助电源、驱动电路、保护电路等方面的工作原理是与手弧焊是相同的。在此不再多叙述,而着重介绍氩弧焊机所特有的控制功能及起弧电路功能。
相信大家对氩弧焊也有些许了解了!还有一点你需要注意:氩弧焊与焊条电弧焊相比对人身体的伤害程度要高一些,氩弧焊的电流密度大,发出的光比较强烈,它的电弧产生的紫外线辐射,约为普通焊条电弧焊的5~30倍,红外线约为焊条电弧焊的1~1.5倍,在焊接时产生的臭氧含量较高,因此,尽量选择空气流通较好的地方施工,不然对身体有很大的伤害。这一点千万要记住!希望上面小编所讲解的内容,能够给大家带来帮助!
双面单点焊所有的通用焊机均采用这个方案。从焊件两侧馈电,适用于小型零件和大型零件周边各焊点的焊接。
为了方便焊接操作一般购置或改装焊枪具有挠;这种情况如果允许一般“开天窗”焊接,否则通常只能用镜面焊(自动跟踪焊除外),现以压力小管道50×8mm全位置焊接底部有障碍物为例介绍镜面焊。
在多人工作层作业或固定场所施焊时,应设防护屏障。下雨天气不准露天焊接。必要时须采取防护措施方可进行。在低洼地方和金属容器内焊接时,除穿戴绝缘鞋、绝缘手套外,并应设有绝缘垫板在清除铁锈焊接时,须戴防护眼镜。
因此,气割一般只用于低碳钢、低合金钢和钦及钦合金。气割是各个工业部门常用的金属热切割方法,也是焊工培训学校必学的技能,特别是手工气割使用灵活方便,是工厂零星下料、废品废料解体、安装和拆除工作中不可缺少的工艺方法。
激光焊的主要优点是:(1)激光可通过光导纤维、棱镜等光学方法弯曲传输,适用于微型零部件及其它焊接方法难以达到的部位的焊接,还能通过透明材料进行焊接。(2)能量密度高,可实现高速焊接,热影响区和焊接变形都很小,特别适用于热敏感材料的焊接。(3)激光不受电磁场的影响,不产生X射线,无需真空保护,可以用于大型结构的焊接。
运条的方法很多,选用时应根据焊缝接头的形式、装配间隙、焊缝的空间位置、焊条直径与性能、焊接电流及焊工技术水平等方面因素而定。焊条在运行时应该稍作横向摆动,其目的是能获得均匀一致的焊缝成形,同时也是为了控制熔池温度,防止由于熔池温度过高而产生焊缝的烧穿现象。
单位时间内完成的焊缝长度称为焊接速度。焊接速度过快或过慢都将影响焊缝的质量。焊接速度过快,熔池温度不够,易造成未焊透、未融合和焊缝过窄等现象。若焊接速度过慢,易造成焊缝过厚、过宽或出现焊穿等现象。掌握合适的焊接速度有两个原则:一是保证焊透,二是保证要求的焊缝尺寸。
二保焊(全称二氧化碳气体保护焊)工艺适用于低碳钢和低合金高强度钢各种大型钢结构工程焊接,其焊接生产率高,抗裂性能好,焊接变形小,适应变形范围大,可进行薄板件及中厚板件焊接。电焊二保焊和手工焊的区别是电焊二保焊的生产效率、焊缝质量比手工焊高,电焊二保焊清渣比手工焊容易,电焊二保焊的弧光辐射强度比手工焊大:
间断灭弧法主要是通过控制燃弧和熄弧的时间,利用合理的运条动作来控制熔池温度、熔池存在的时间,熔池开关及液态金属层的厚度等,以获得良好的反面成形和内部质量,但不论哪种焊法,就电弧对坡口熔化程度,又分为渗透填满对口间隙。从表面上看,是根部成形但实质上坡口根部并没有真正熔透,不能通过反面弯曲试验,所以已不采用。一般都采用击穿根部的焊法来实现单面焊双面成形。
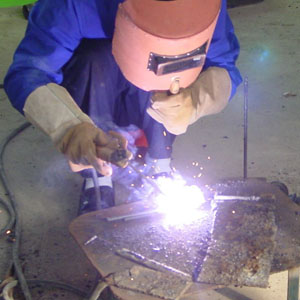
初级为压力容器焊工,中级为管道氩电联焊,高级是管道向下焊。高压焊工因为焊接作业要求高,操作难度大,施工焊接监管严格,一直是焊工行业里面技术要求较高的项目之一初级压力容器焊接广泛采用单面焊双面成形技术。
手工钨极氩弧焊时选择电源的种类和极性的方法,手工钨极氩弧焊的电源有直流电源和交流电源,直流电源有直流正接法和直流反接法。
焊接操作方法(1)左焊法(右→左):余高小,宽度大,飞溅小,便于观察焊缝,焊接过程稳定,气保效果好(有色金属必须用左焊法),但溶深较浅。2)右焊法(左→右):余高大,宽度小,飞溅大,便于观察熔池,熔深深。
半自动焊常出现的焊接缺陷,管道环焊缝平焊、仰焊两处位置经常是在进行热焊时由于熔池温度过高,焊道熔深增大,且因受重力作用,铁水下滴,造成焊道烧穿或在仰焊位置形成根焊内凹。
等离子弧切割:利用等离子弧的高温高速弧流使切口的金属局部熔化以致蒸发,并借助高速气流或水流将熔化的材料吹离基体形成切口的切割方法。(1)等离子弧能量密度大,弧柱温度高,穿透能力强,10~12mm厚度钢材可不开坡口,能一次焊透双面成形,焊接速度快,生产率高,应力变形小。
其优点因为电流大、间隙小,所以生产效率高,操作技能容易掌握。其缺点是用于打底的话因为操作者看不到钝边熔化和反面余高情况,所以容易产生未熔合和得不到理想的反面成形。内填丝只能用于打底焊,是用左手拇指、食指或中指配合送丝动作,小指和无名指夹住焊丝控制方向,其焊丝则紧贴坡口内侧钝边处,与钝边一起熔化进行焊接,要求坡口间隙大于焊丝直径,是板材的话可以将焊丝弯成弧形。
弧柱电场强度较高比之熔化极气体保护焊有如下特点:(1)设备调节性能好,由于电场强度较高,自动调节系统的灵敏度较高,使焊接过程的稳定性提高;