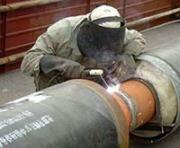

在焊接大直径厚壁管道时,应尽量由两名焊工对称焊接,如果由一人施焊,要注意采取一定的焊接顺序,以减少焊接应力。焊接结束时,要逐渐减小电流,并将电弧慢慢转移到坡口侧收弧,不允许突然断弧,以防止焊缝形成裂纹而开裂。
焊接冶金过程产生的,焊后残留在焊缝金属中的非金属杂质如氧化物、硫化物等,称为夹渣。钨极电流过大或与焊丝碰撞而使端头熔化落人熔池中,产生夹钨。
焊后检查:检查焊缝表面是否有缺陷,标准的焊缝表面不能有气孔,夹渣,焊瘤等,如果有以上情况,则焊接不合格。探伤拍片:焊接完成以后,应该交给探伤拍片人员进行焊缝拍片检测,以检测国标4730为标准,2级为合格。

运条操作的禁忌:1)运条时采用敲击法对初学者较难掌握,一般容易发生电弧熄灭或造成短路现象,这是没有掌握好离开焊件时速度和保持一定距离的原因。 2)采用划擦法运条比较容易掌握,如果操作时焊条上拉太快或提得太高,都不能引燃电弧或电弧只燃烧一瞬间就熄灭。相反,动作太快则可能使得焊条与焊件粘在一起,造成焊接回路短路。
电焊培训作业注意事项:A在移动电焊机的时候,要先切断电源才能移动。B高处焊接(2米以上)应办理高处作业许可证和遵守高处作业安全操作规程。
焊工不了解焊、割现场周围情况,不得进行焊、割。焊工不了解焊件内部是否安全时,不得进行焊、割。各种装过可燃气体、易燃液体和有毒物质的容器。未经清洗、排除危险性之前,不准进行焊、割。用可燃材料作保温层、冷却层、隔热设备的部位,或火星能飞溅到的地方,在未采取切实可靠的措施之前,不准焊、割。
熔焊是在焊接过程中将焊件接缝处金属加热到熔化状态,一般不加压力而完成焊接的方法。熔焊时,热源将焊件接缝处的金属和必要时添加的填充金属迅速熔化形成熔池,熔池随热源的移动而延伸,冷却后形成焊缝。利用电能的熔焊,根据电加热的方法不同,分为电弧焊、电渣焊、电子束焊和激光焊几种。熔焊的适用面很广,在各种焊接方法中用得较普遍,尤其是其中的电弧焊。
气压焊和气焊一样,气压焊也是以气体火焰为热源。焊接时将两对接的工件的端部加热到一定温度,后再施加足够的压力以获得牢固的接头。是一种固相焊接。气压焊时不加填充金属,常用于铁轨焊接和钢筋焊接。
电阻焊利用不同金属表面在相互接近时,接触面存在的界面电阻来进行焊接。当上下两个电极从两侧压住想要连接的母材金属板并通以大电流时,两板界面处将由于界面电阻的存在而产生极大的焦耳热,从而局部熔化并实现连接。
雨、雪、风力六级以上(含六级)天气不得露天作业。雨、雪后应清除积水、积雪后方可作业。
焊接时要注意对熔池的观察,熔池的亮度反映熔池的温度,熔池的大小反映焊缝的宽窄;注意对熔渣和熔化金属的分辨。 2、焊道的起头、运条、连接和收尾的方法要正确。3、正确使用焊接设备,调节焊接电流。 4、焊接的起头和连接处基本平滑,元局部过高、过宽现象,收尾处无缺陷。
焊接接头冷却到较低温度(对钢来说,马氏体转变温度以下,大约为230°C)时产生的裂纹叫做冷裂纹。冷却到室温并在以后的一定时间内才出现的冷裂纹又叫延迟裂纹。裂纹不仅能减少金属的有效截面积,降低接头强度,影响结构的使用性能,而且会造成严重的应力集中。
在焊接时要与电、可燃及易爆的气体、易燃的液体、有毒有害的烟尘、电弧光的辐射、焊接热源的高温等接触。若不遵守安全操作规程,就可能引起触电、灼伤、火灾、爆炸和中毒等事故。
在起弧时,保持干伸长度稳定。起弧处由于工件温度较低,又无法象手工焊那样拉长电弧预热,所以应采用倒退引弧法,使焊道充分熔和。收弧工艺:CO2焊收弧时,应保持干伸长度不变,并把燃烧点拉到熔池边缘处停弧,焊机自完成回烧、消球、延时气保护的收弧过程。
焊接过程中的热变形在冷却后不能完全消除,产生残余变形和热应力。解决方案: a)热处理工艺降低了热应力; b)降低焊接区域周围的刚度,从根本上减少内应力的产生。 较小焊接量 a、较好的焊接方法是较少的焊接,减少焊接数量,减少焊接长度。 b、焊接强度始终低于母材 c、焊接过程中的热应力总是影响材料的性能。
6G白钢焊接位置中,较大级别的操作焊接位置,这个位置的焊丝和运动手法不同于其它位置焊接。这类位置焊接的难点在于,焊接处于2G和5G口位置之间,容易造成上圈咬边,下圈下坠。因此在焊接中必须重新选择合适的参数,焊接电流中相对于固定口焊接,电流小于10%左右,送丝位置采用内加丝,焊缝平行焊把运丝手法。
气焊通常只适用于焊接厚度小于5mm的薄板。为避免产生较大的变形,焊接接头主要采用对接接头。由于气焊对接头表面的油污、铁锈以及水分等比较敏感,因此,须重视对焊件的焊前清理工作。
激光焊是利用大功率相干单色光子流聚焦而成的激光束为热源进行的焊接。这种焊接方法通常有连续功率激光焊和脉冲功率激光焊。激光焊优点是不需要在真空中进行,缺点则是穿透力不如电子束焊强。
电渣焊的优点是:可焊的工件厚度大(从30mm到大于1000mm),生产率高。主要用于在断面对接接头及丁字接头的焊接。电渣焊可用于各种钢结构的焊接,也可用于铸件的组焊。电渣焊接头由于加热及冷却均较慢,热影响区宽、显微组织粗大、韧、因此焊接以后一般须进行正火处理。
手焊调节1、将开关置于“手焊”2、根据工件厚度,选择焊接电流。3、推力电流:在焊接条件下,根据需要调节推力旋钮,推力旋钮是用来调节焊接性能,尤其在小电流的范围内与焊接电流调节旋钮配合使用,可以方便调节起弧电流大小,而不受焊接电流调节旋钮的控制。这样在小电流焊接过程中,就能获得很大推力,从而达到模拟旋转直流焊机的效果。关机1、断开电源总开关。 2、断开表箱控制按钮。