
 点击图片查看原图


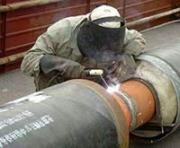
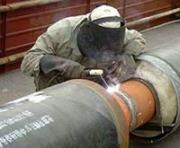
氩弧焊,是使用氩气作为保护气体的一种焊接技术。又称氩气体保护焊。就是在电弧焊的周围通上氩气保护气体,将空气隔离在焊区之外,防止焊区的氧化。
氩弧焊打底的坡口组对有两种情况:一种是坡口留有间隙,焊接过程中全部填丝,坡口组对加工简单,焊接质量可靠,但对焊工技术水平要求较高;另一种是坡口组对不留间隙,基本上不填丝,遇到局部地方有间隙或焊穿时才填丝,其优点是焊接速度快,操作简单,但对坡口组对加工要求很高,同时金属熔化部分较薄,容易产生裂纹。生产中,普遍采用其一种方法,效果较好。
钝边是沿焊件厚度方向未开坡口的端面部分。根据工件厚度一般留有0.5——2.0毫米尺寸的钝边。如壁厚3毫米时,钝边应为0.5毫米,如壁厚在12毫米以上时,一般应为1.5毫米,较大不超过2毫米为宜,钝边太厚容易出现根部未焊透。太薄易被击穿,出现较大的熔孔。
电焊工培训学校焊工技术: 淬火1、界定将铸铁件加温到AC3或AC1左右某一温度,维持一定時间,随后以融入速率水冷却(做到或超过临界水冷却速率),以得到马氏体或贝氏体机构的热处理方法称之为淬火。
热裂纹(结晶裂纹)(1)结晶裂纹的形成机理热裂纹发生于焊缝金属凝固末期,敏感温度区大致在固相线附近的高温区,较常见的热裂纹是结晶裂纹,其生成原因是在焊缝金属凝固过程中,结晶偏析使杂质生成的低熔点共晶物富集于晶界,形成所谓“液态薄膜”,在特定的敏感温度区(又称脆性温度区)间,其强度极小,由于焊缝凝固收缩而受到拉应力,较终开裂形成裂纹。
学习难点 1、焊接电弧的组成及溶池的组成;2、焊接规范的选择;(如焊接电流、焊接速度、电弧长度、焊条角度)3、常见焊接缺陷及产生的原因。
弧焊变压器结构简单,价格便宜,工作噪声小,使用可靠,维修方便,应用很广。缺点是焊接时电弧不稳定。
助水冷喷嘴等措施,可以使电弧的弧柱区横截面积减小,电弧的温度、能量密度、等离子的流速都显著提高,这种用外部拘束使弧柱受到压缩的电弧称为等离子弧。
在石油、石化等行业常采用TIG焊接打底+MAG实心焊丝填充盖面焊工艺,经严格的焊接工艺评定,运用反月牙形运条手法,焊缝余高低,成形美观,X射线探伤合格率可达100%。

焊接位置种类根据GB/T3375—94《焊接术语》的规定,焊接位置,即熔焊时,焊件接缝所处的空间位置,可用焊缝倾角和焊缝转角来表示。有平焊、立焊、横焊和仰焊位置等。
镀锌电焊网是用优质的低碳铁丝排焊而成,然后再冷镀锌(电镀锌)、热镀锌、PVC包塑等,使其表面钝化、塑化处理网面平整、网目均匀、焊点牢固、局部加工性能良好、稳定、防腐蚀性好。
然后采用挤压式摇把焊的操作方法进行打底。即瓷嘴与坡口两侧贴紧,钨极深入到坡口底部距离底部1-2mm为宜,焊把水平左右摇摆施焊,焊丝保持在焊缝中心。氩弧焊枪与焊件成45°夹角,并保持焊枪的重心保持在瓷嘴与坡口接触的垂直线上,焊丝与水平呈15°角送进。
三角形运法,焊接时焊条末端分别作连续的斜三角或正三角形运动,并向前移动。 斜三角形运条法适于焊接平、仰位置的T形接头焊缝和有坡口的横焊缝,特点是能够借焊条的摆动来控制熔化金属、焊缝成形良好。
管道焊接常用的方法有焊条电弧焊(SMAW)、埋弧焊(SAW)、钨极气体保护焊(GTAW)、熔化极气体保护焊(GMAW)、药芯焊丝电弧焊(FCAW)和下向焊等几种。
电焊网片就是优质低碳钢丝经过调直截断再由电焊设备焊接而成的网片,电焊网片的应用非常广泛因为它具有结构简单、生产快速、美观实用、便于运输等优点。主要用于超市货架,建筑网筋,育苗养殖等。
电焊工安全培训内容1.电焊机外壳,必须接地良好,其电源的拆装应由电工进行。2.电焊机要设单独的开关,开关应放在防雨的闸箱内,拉合时应戴好手套侧向操作。 3.焊钳与把线必须绝缘良好,连接牢固,更换焊条应戴好手套,在潮湿地点工作,应站在绝缘板或木板上。
凹坑指焊缝表面或背面局部的低于母材的部分。 凹坑多是由于收弧时焊条(焊丝)未作短时间停留造成的(此时的凹坑称为弧坑),仰立、横焊时,常在焊缝背面根部产生内凹。凹坑减小了焊缝的有效截面积,弧坑常带有弧坑裂纹和弧坑缩孔。
焊缝结构对磁偏吹的影响效应:结构效应在简体纵缝焊接或平板堆焊中,当焊枪行至焊缝终端时,由于电弧前方焊件对电弧空间磁场的分磁作用减弱,造成电弧前方的磁力线。
电焊知识:采用氩弧焊接有何优点和缺点氩弧焊:是钨极惰性气体保护焊的简称。在焊接过程中钨极不熔化,利用钨电极和焊件之间产生的电弧作为加热源,使焊缝金属熔化。同时由焊炬的喷嘴送出氩气对焊缝的熔化金属保护,还可根据需要另外添加填充金属。在国际上称为:TIG焊。