
 点击图片查看原图


比方50小管可以选用6号,7号喷嘴打底盖面都可以,159可以选用6号喷嘴打底,8号,10号盖面。手工钨极氩弧焊时氩气的流量及选择原则,手工钨极氩弧焊时,氩气的流量一般为5~15L/min。氩气流量应根据环境不同而不同,如果在室内,氩气流量可小些,为5-7L/min,在室外,当有风时,氩气流量应大些,为7~15L/mn并采取防风措施、防止空气侵入熔池而产生气孔。
热镀锌电焊网的用途:在外墙外保温中作为抗裂防护层增强材料,能显著提高高层保温中贴面砖体系的抗裂抗冲击性能、抗风压和系统安全性。广泛用于工农业建筑,交通及矿业。常用作家禽围栏、鸡蛋篮、家禽围场、排水架、水果汁过滤、护栏等。
其他表面缺陷:(1)成形不良指焊缝的外观几何尺寸不符合要求。有焊缝超高,表面不光滑,以及焊缝过宽,焊缝向母材过渡不圆滑等。(2)错边指两个工件在厚度方向上错开一定位置,它既可视作焊缝表面缺陷,又可视作装配成形缺陷。
氧气瓶、乙炔瓶未按规定放置的不能烧(明火距瓶10米以上,氧气与乙炔5米以上,高处作业明火在瓶10米以下)。7、气瓶爆晒或离热源较近,表面温度超过40oC的不能烧。 8、电焊室外雨中,气焊风力较大,未采取防雨、防风措施的不能烧。9、空间狭窄,通风不畅,登高作业无可靠操作平台或措施不能烧。10、损伤装饰、设备等表面,未采取成品保护措施的不能烧。
结晶裂纹较常见的情况是沿焊缝中心长度方向开裂,为纵向裂纹,有时也发生在焊缝内部两个柱状晶之间,为横向裂纹。弧坑裂纹是另一种形态的,常见的热裂纹。
在安装过程中常见的磁偏吹现象,主要是以下原因产生:1)随着电流进入工件并向工件接地点传出时电流流动方向大小的变化,产生感应磁场。 2)在进行大的钢结构件焊接时,磁偏吹主要来自焊件的剩磁场。当焊件有较大的剩磁场时,它与电弧磁场叠加,从而改变了电弧周围磁场的均匀性,使电弧向磁场较强一方偏移,形成磁偏吹。
电焊、气割,严禁遵守十不规程操作。 1、焊工须持证上岗,无特种作业安全操作证的人员,不准进行焊、割作业。2、凡属一、二、三级动火范围的焊、割作业,未经办理动火审批手续,不准进行焊、割。
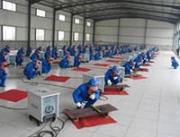
学员每天上下午全日训练,确保实用的练习实践和内容项目与企业用工完全一致。学员毕业前教练选择岗前模拟项目进行现场考核。按企业标准训练,按企业工作要求进行现场考核。学员毕业前组织学员进行企业用工考核和焊工操作证考试。
电渣焊的分类及应用,电渣焊的分类:丝极电渣焊、板极电渣焊、熔嘴电渣焊和管极电渣焊等。
提高焊接技术,改进焊接工艺和材料,通过提高焊接技术,使焊接操作实现机械化、自动化、人与焊接环境相隔离,从根本上消除电焊作业对人体的危害。在社会经济迅猛发展的今天,电焊作业几乎涉及到所有的工业领域,电焊工的数量急剧上升,电焊中的职业危害也日趋突出。
盖面焊的时候因根据板厚及坡口角度选用比打底焊接时要大的瓷嘴和焊接参数,按照实例选用12号瓷嘴,电流选用180A,持枪角度以及送丝角度与打底焊接时的角度相同,但是盖面焊接时采用旋转摇把焊即瓷嘴紧贴焊道,手把沿逆时针摇把焊接,焊丝保持在焊道中间送进,如果焊接过程中感觉焊缝不饱满,有咬边现象可以将焊接速度降低,焊丝送进增加,以增加焊道的饱满度。
气保焊是一项风险性较大的焊接作业,防护不当会对焊接作业人员的身体健康造成较大危害。焊工培训学校总结了几条气保焊培训时,需要注意的现象。
焊接中突然出现故障应及时察看主机有无异常,若主机异常则应立即关闭焊机电源,由于二氧化碳焊机大都有异常保护如温度异常、电压保护异常等,如发现主机面板异常灯亮,经过5-10分钟的冷却等待或开关机后仍未排除,则需电工维修解决。
①首先,要从焊接工艺卡上得知焊接电流的大小等工艺参数。然后选用钨极(一般来说直径2.4mm用的比较多,它的电流造应范围是150A—250A,铝例外)。

盖面焊的时候因根据板厚及坡口角度选用比打底焊接时要大的瓷嘴和焊接参数,按照实例选用12号瓷嘴,电流选用180A,持枪角度以及送丝角度与打底焊接时的角度相同,但是盖面焊接时采用旋转摇把焊即瓷嘴紧贴焊道,手把沿逆时针摇把焊接,焊丝保持在焊道中间送进,如果焊接过程中感觉焊缝不饱满,有咬边现象可以将焊接速度降低,焊丝送进增加,以增加焊道的饱满度。